Corte por láser de fibra frente a punzonado CNC: ¿Cuál es la mejor opción para su proyecto de chapa metálica?
El primer paso para convertir un modelo CAD 3D en un componente físico de chapa metálica es el troquelado: cortar el perfil plano 2D a partir de la materia prima. En la fabricación moderna de chapa metálica, los ingenieros y los responsables de compras deben elegir entre dos tecnologías predominantes: el corte por láser de fibra y el punzonado CNC. Si bien ambas máquinas logran el mismo objetivo fundamental de separar el metal, su mecánica operativa, los costes de utillaje y el impacto físico sobre la materia prima son drásticamente diferentes.
Seleccionar la tecnología de corte incorrecta durante la fase de Diseño para la Fabricación (DFM) puede aumentar innecesariamente los presupuestos de utillaje, comprometer la calidad de los bordes y retrasar los plazos de producción. Para optimizar su estrategia de fabricación, es fundamental comprender las limitaciones técnicas de cada método. A continuación, encontrará una comparación exhaustiva y rigurosa que le ayudará a determinar qué tecnología de corte se adapta mejor a sus necesidades específicas de hardware.
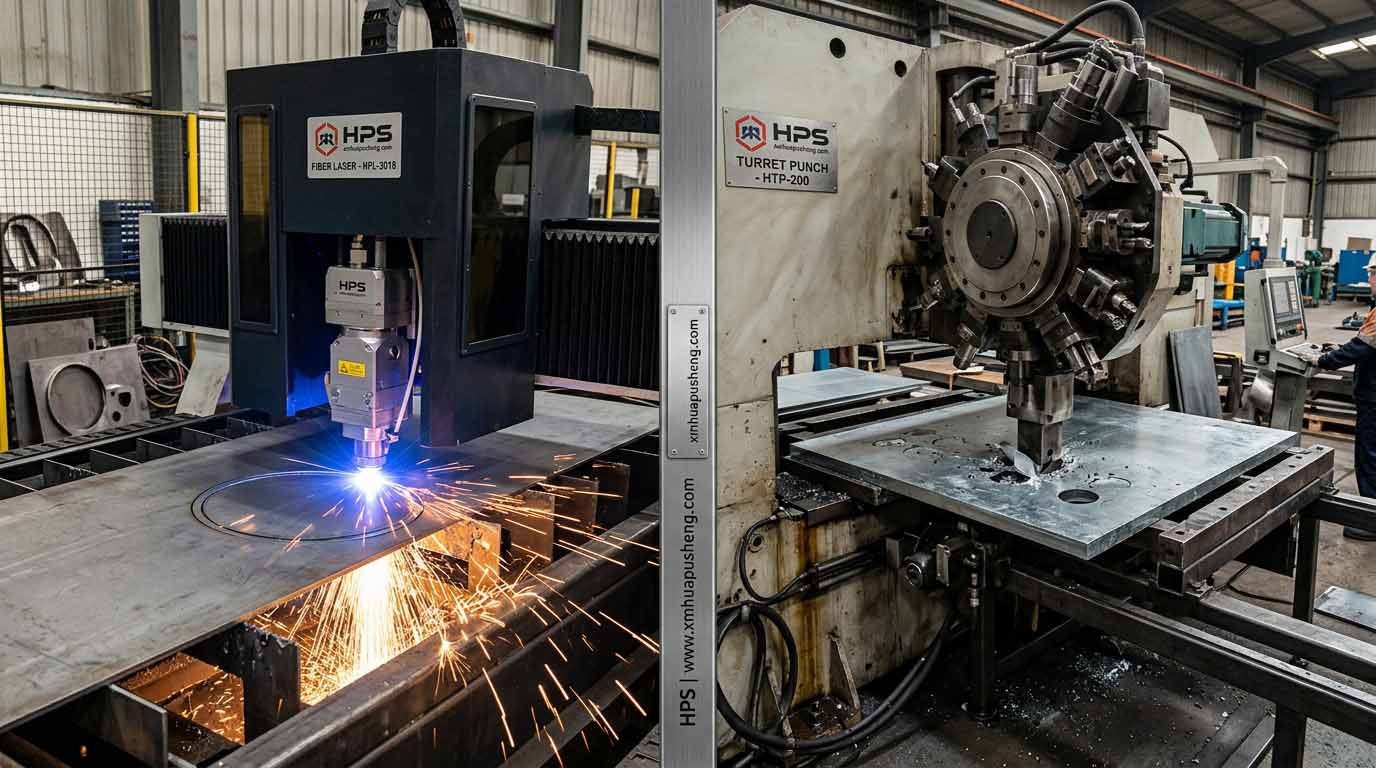
El corte por láser de fibra utiliza un haz de luz altamente concentrado, generado por fibras ópticas activas y dirigido directamente al cabezal de corte sin necesidad de espejos complejos. Con la ayuda de gases de corte a alta presión (como nitrógeno para prevenir la oxidación u oxígeno para acelerar la combustión), el láser funde y vaporiza instantáneamente el metal. Gracias a su ancho de corte extremadamente estrecho (a menudo inferior a 0,2 mm), el láser permite realizar radios internos y ángulos agudos increíblemente precisos.
La mayor ventaja del corte por láser es su absoluta libertad de herramientas. No se requieren punzones ni matrices físicas. Si su equipo de ingeniería carga una geometría orgánica muy compleja con curvas amplias y recortes irregulares, el láser la ejecutará a la perfección en segundos. Esto convierte a los láseres de fibra en la opción definitiva para la creación rápida de prototipos y la fabricación de bajo a medio volumen, especialmente para ensamblajes altamente estéticos como Armarios de acero galvanizado de precisióndonde la calidad impecable y sin rebabas del filo es absolutamente innegociable.
A diferencia del proceso térmico de un láser, una punzonadora de torreta CNC funciona exclusivamente mediante fuerza de corte mecánica. La máquina alberga una torreta giratoria con decenas de punzones y matrices de acero endurecido de diversas formas (cuadrados, círculos, rectángulos). La chapa metálica se desplaza rápidamente a lo largo de los ejes X e Y mediante abrazaderas, y un pistón hidráulico empuja la herramienta a través del metal, estampando la forma deseada en un contenedor de chatarra situado debajo.
Mientras que un láser traza el perímetro de un círculo de 5 cm (tardando unos segundos en recorrer la circunferencia), una punzonadora CNC puede estampar ese mismo círculo en una fracción de segundo con un solo golpe. Por lo tanto, si un diseño incluye cientos de orificios de ventilación idénticos o rejillas de montaje estandarizadas, el punzonado CNC es exponencialmente más rápido. Al aumentar la producción a gran escala, esta ventaja de "golpes por minuto" (HPM) hace que el punzonado sea altamente rentable.
Si se evalúa únicamente el corte en 2D, los láseres suelen destacar por su flexibilidad. Sin embargo, una punzonadora CNC puede realizar operaciones que un láser no puede: el conformado en 3D. Mediante el uso de herramientas de conformado especializadas en la torreta, una punzonadora puede manipular el eje Z del metal.
Una punzonadora puede crear rejillas de ventilación, orificios para conexiones eléctricas, hendiduras, avellanados, agujeros extruidos e incluso roscar agujeros directamente en la lámina plana. Si diseña una pieza con láser, cualquier rejilla o agujero roscado necesario debe completarse en un paso de mecanizado secundario y laborioso. Una punzonadora CNC completa el corte y el conformado 3D simultáneamente en la misma bancada de la máquina. Esta consolidación reduce drásticamente el tiempo de manipulación del material al fabricar componentes complejos como Carcasas para distribución de energía industrial.
La elección entre ambas tecnologías depende en gran medida del grosor y la reflectividad de la materia prima. Los modernos láseres de fibra de 12 kW a 20 kW pueden cortar acero al carbono de 20 mm (o más) con una facilidad asombrosa. Cortan placas gruesas sin problemas y sin someter los componentes de la máquina a una tensión mecánica excesiva.
Por el contrario, el punzonado CNC está estrictamente limitado por el tonelaje del pistón hidráulico. El punzonado suele restringirse a espesores menores, generalmente con un máximo de alrededor de 6 mm (1/4 de pulgada) para acero dulce, e incluso menores para acero inoxidable. Intentar punzonar metal más grueso provoca un rápido desgaste de la herramienta, vibraciones excesivas de la máquina y una fuerte deformación de los bordes.
Sin embargo, para metales altamente reflectantes como el cobre y el latón, los antiguos láseres de CO2 presentaban dificultades, ya que el haz rebotaba y dañaba la óptica. Si bien los modernos láseres de fibra manejan el cobre mucho mejor, el punzonado sigue siendo una alternativa muy fiable y sin generación de calor para barras conductoras de alta conductividad.
Debido a que el corte por láser es un proceso térmico, genera inherentemente una zona afectada por el calor (ZAC) a lo largo de la línea de corte. El calor localizado extremo altera la estructura metalúrgica del borde del metal, lo que puede endurecer ligeramente el acero al carbono. Si su diseño requiere una operación secundaria, como roscar un orificio cortado con láser, el borde endurecido puede romper fácilmente la herramienta de roscado.
Por otro lado, el punzonado CNC es un proceso de corte mecánico en frío que no altera la dureza del metal. Sin embargo, el punzonado crea un reborde en la parte superior del corte y una pequeña rebaba afilada en la parte inferior (la zona de rotura). Por seguridad y para garantizar la correcta adherencia del recubrimiento en polvo, estas rebabas mecánicas deben eliminarse mediante máquinas desbarbadoras automatizadas antes de que las piezas pasen al departamento de doblado.
Al diseñar para la fabricación, la elección de la máquina determina directamente el tamaño mínimo de las características. La regla general de ingeniería para el punzonado CNC establece que el diámetro del orificio debe ser igual o mayor que el espesor del material (Diámetro ≥ 1T). Si se intenta perforar un orificio de 1 mm en acero de 2 mm de espesor, la herramienta de punzonado se romperá bajo la presión.
Los láseres de fibra superan esta limitación física. Dado que la luz no ejerce ninguna fuerza física sobre la lámina, un láser puede cortar orificios con un diámetro equivalente a la mitad del espesor del material (Diámetro ≥ 0,5T). Si su diseño requiere microperforaciones en metal grueso, el corte por láser es la única opción viable.
Para la creación de prototipos y tiradas cortas, el corte por láser es más económico, ya que no requiere inversión inicial en utillaje. Sin embargo, a medida que la producción aumenta a decenas de miles de unidades, la velocidad inigualable de la punzonadora CNC amortiza el coste inicial del utillaje, lo que reduce significativamente el precio por pieza.
Los fabricantes de chapa metálica más avanzados no obligan a los fabricantes de equipos originales a elegir solo uno. Las instalaciones de élite operan máquinas combinadas o utilizan ambas tecnologías en tándem. El láser se puede utilizar para cortar el intrincado perímetro exterior de Bastidores de telecomunicaciones de alta resistenciaMientras que la punzonadora CNC se utiliza para estampar rápidamente la matriz de ventilación interna y formar los avellanados. Colaborar con un fabricante que cuente con ambas tecnologías garantiza que su producto se procese utilizando el método más eficiente y rentable disponible.
¿Por qué aparecen "marcas de mordisqueo" en algunas piezas de chapa metálica?
Las marcas de mordisqueo aparecen cuando se utiliza una punzonadora CNC para cortar una forma curva grande mediante cientos de punzones circulares pequeños y superpuestos. Esto deja un borde ligeramente festoneado o dentado. Si se requiere una curva perfectamente lisa y continua, el corte por láser es la mejor opción.
¿Se requieren herramientas especiales para el punzonado CNC?
Para cuadrados, rectángulos y círculos estándar, los fabricantes ya cuentan con amplias bibliotecas de herramientas estándar. Sin embargo, si su diseño requiere una forma personalizada muy específica (como un recorte para un logotipo patentado o un tamaño de rejilla único), se debe fabricar una herramienta de punzonado a medida, lo que aumenta el tiempo de entrega y el costo inicial.
¿Puede el corte por láser provocar la deformación del metal?
Sí. Si un diseño presenta una gran cantidad de pequeños orificios muy juntos, el intenso calor localizado del láser puede provocar que el metal de calibre delgado se deforme térmicamente. En estos casos específicos de perforación de alta densidad, a menudo se prefiere un proceso de punzonado CNC en frío para mantener la planitud de la lámina.
 Obtén un presupuesto ahora


 IPv6 RED SOPORTADA
Dejar un mensaje
Escanear a WeChat :
Escanear a WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska