El diseño de piezas para la fabricación de chapa metálica requiere un enfoque fundamentalmente diferente al del mecanizado CNC o la impresión 3D. En la fabricación de chapa metálica, una pieza plana de metal se corta, perfora y pliega para formar un componente estructural tridimensional. Si bien el software CAD moderno permite a los ingenieros dibujar prácticamente cualquier geometría compleja, la transformación de esas líneas digitales en piezas metálicas físicas y rentables es donde el Diseño para la Fabricación (DFM) se vuelve crucial.
No optimizar los diseños para la planta de producción suele provocar deformaciones graves del material, grietas en las curvas, mayores índices de desperdicio y retrasos en los plazos de producción. Por el contrario, una estrategia DFM bien optimizada no solo acelera el proceso de fabricación, sino que también puede reducir drásticamente los costes de utillaje y mano de obra. En esta guía completa, le explicaremos las mejores prácticas esenciales para el diseño de chapa metálica y destacaremos los errores más comunes que debe evitar.
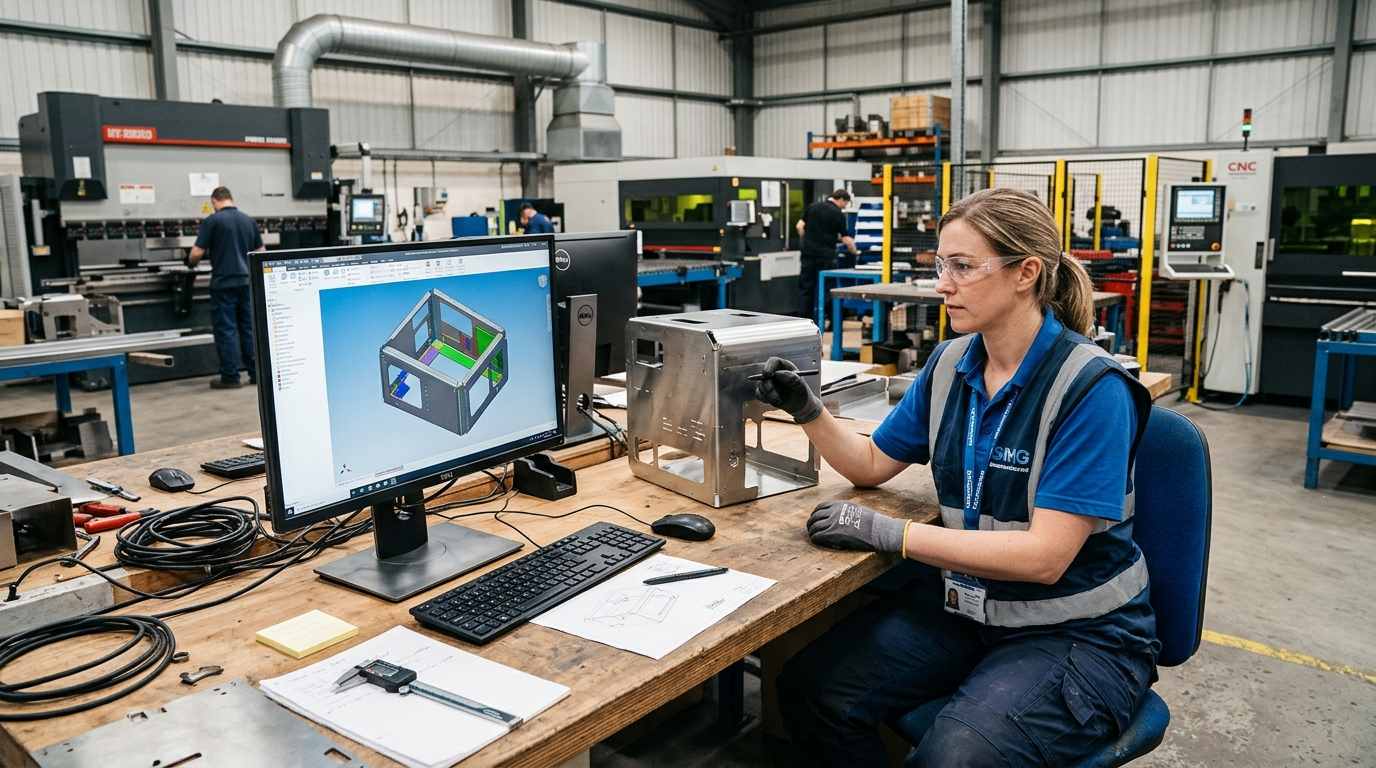
La regla fundamental del diseño de chapa metálica se basa en el doblado. Cuando una plancha plana se introduce en una matriz en V mediante una prensa plegadora, el material de la parte exterior del pliegue se estira mientras que el interior se comprime. Para evitar que el metal se fracture o se deforme, los ingenieros deben especificar el radio de curvatura interior correcto.
Como regla general, el radio de curvatura interior debe ser al menos igual al espesor del material (1T). Para materiales más duros, como el acero al carbono de alta resistencia o ciertas aleaciones de aluminio de grado aeroespacial, este radio mínimo puede aumentar a 2T o 3T para evitar grietas. Además, para mantener bajos los costos de fabricación, conviene mantener un radio de curvatura uniforme en todas las curvas de una misma pieza. Esto evita que el operario de la plegadora tenga que realizar cambios de herramienta que consumen mucho tiempo entre pliegues.
Colocar agujeros, ranuras o recortes demasiado cerca de una línea de plegado es un error de diseño clásico. Durante el proceso de plegado, el material cercano a la línea de plegado sufre una tensión extrema. Si un agujero se ubica en esta zona de deformación, se estirará adquiriendo una forma ovalada, lo que lo inutilizará para la inserción de herrajes o la alineación estructural.
Para garantizar la integridad de sus elementos, la distancia desde el borde de un orificio hasta el inicio de la curvatura debe ser al menos 2,5 veces el espesor del material más el radio de curvatura (2,5T + R). Esta regla es especialmente importante al diseñar estructuras complejas. Cajas metálicas a medida que requieren una alineación precisa de las placas base internas y los ventiladores de refrigeración. Si, debido a limitaciones de espacio, es necesario perforar un orificio cerca de una curva, su socio de fabricación podría tener que perforarlo después del proceso de doblado, lo que aumenta significativamente los costos de mecanizado secundario.
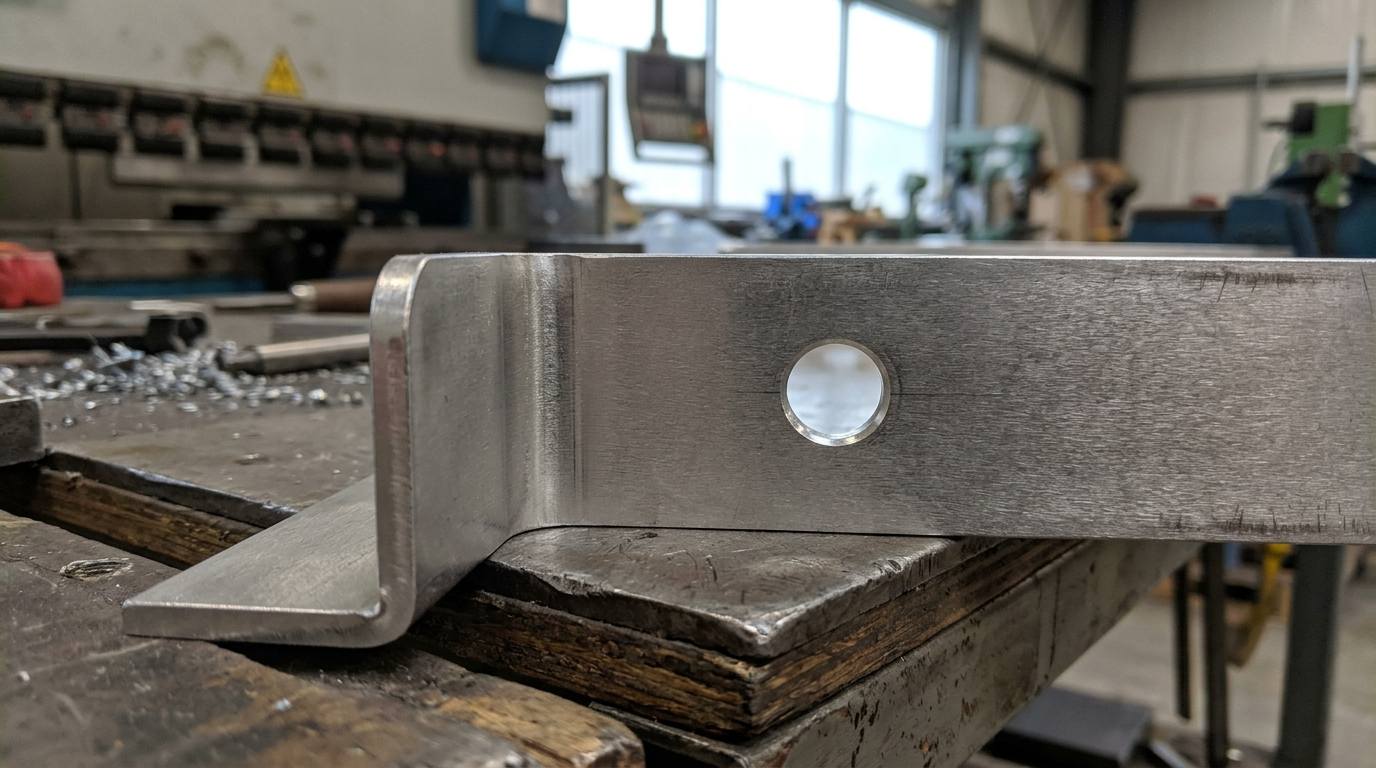
Cuando se realiza un doblez cerca del borde de una lámina plana, el material adyacente puede rasgarse. Para evitarlo, los ingenieros deben incorporar alivios de doblez. Un alivio de doblez es una pequeña muesca cortada en el material justo al lado de la línea de doblez, que proporciona al metal el espacio necesario para estirarse de forma natural.
El ancho del alivio de curvatura debe ser al menos igual al espesor del material, y su profundidad debe extenderse ligeramente más allá del radio de curvatura. Del mismo modo, aplicar chaflanes o filetes redondeados a las esquinas afiladas antes de cortar el metal no solo hará que las piezas sean más seguras para los operarios de la línea de montaje, sino que también mejorará la adherencia de los recubrimientos en polvo.
Incluso los ingenieros mecánicos más experimentados a veces pasan por alto las limitaciones físicas de la maquinaria pesada. A continuación, se detallan los errores más frecuentes que interrumpen el flujo de trabajo de fabricación:
Especificar tolerancias innecesariamente estrictas: Si bien el mecanizado CNC permite alcanzar fácilmente tolerancias de ±0,005 pulgadas, exigir la misma precisión a una plegadora de chapa metálica es poco realista y costoso. A menos que un punto de montaje específico requiera una precisión estricta, utilice las tolerancias estándar de la chapa metálica (normalmente ±0,015 pulgadas). Las tolerancias excesivas obligan al fabricante a utilizar herramientas especializadas y aumentan el índice de desperdicio, lo que incrementa la factura.
Diseño de geometrías cerradas imposibles: Una prensa plegadora requiere espacio libre físico para que su punzón superior y su matriz en V inferior funcionen. Diseñar una forma de U alta y estrecha o una caja completamente cerrada sin dejar espacio para las herramientas hará que la pieza sea imposible de doblar. Al diseñar piezas como Soportes de chapa metálica de precisiónVisualice siempre la secuencia de pliegues y asegúrese de que la máquina tenga suficiente espacio libre para retraerse después de cada doblez.
Ignorar las holguras de inserción del hardware: El uso de fijaciones autoblocantes (como tuercas PEM y separadores) es una excelente manera de reforzar la rosca de chapas metálicas delgadas. Sin embargo, colocar estas fijaciones demasiado cerca de una pared vertical o una curva impedirá que la prensa de inserción se ajuste correctamente al orificio. Consulte siempre la ficha técnica del fabricante de la fijación para conocer los requisitos de distancia mínima al borde.
Decidir cómo unir múltiples componentes de chapa metálica es una consideración crítica de DFM. Si bien la soldadura TIG/MIG robótica y manual proporciona una rigidez estructural excepcional, ideal para la construcción Estanterías para equipos de alta resistencia—La soldadura genera calor extremo. Este calor puede provocar que la chapa metálica de calibre fino se deforme, lo que requiere costosos trabajos posteriores de enderezado y lijado para restaurar el acabado estético.
Siempre que sea posible, los ingenieros deben considerar métodos de fijación mecánica. El diseño de lengüetas y ranuras que se cruzan, el uso de remaches industriales o el empleo de herrajes autoenganchables pueden reducir drásticamente el tiempo de ensamblaje. La fijación mecánica también permite enviar el producto desmontado, lo que reduce significativamente los costos de flete internacional en comparación con el envío de carcasas huecas completamente soldadas.
Un diseño de chapa metálica verdaderamente optimizado requiere la colaboración entre el equipo de desarrollo de producto y la planta de producción. Al seguir estrictamente los principios de DFM (diseño para la fabricación), estandarizando los radios de curvatura, respetando las holguras de los orificios y diseñando para facilitar el acceso a las herramientas, se pueden eliminar los cuellos de botella antes incluso de cortar la primera chapa.
En Huapusheng, nuestro equipo de ingeniería se especializa en el análisis proactivo de DFM (Diseño para la Fabricación) para cada proyecto. Revisamos sus archivos CAD 3D para identificar posibles riesgos de fabricación y sugerimos modificaciones que permiten ahorrar costos, garantizando que su hardware se adapte perfectamente desde el prototipo hasta la producción en masa. Envíenos sus diseños hoy mismo y optimicemos juntos su próxima producción.
¿Cuál es la razón más común por la que una pieza de chapa metálica falla durante el doblado?
La falla más común es la fractura del metal causada por especificar un radio de curvatura interior demasiado pequeño para el espesor o la dureza del material. Siempre respete el radio de curvatura mínimo (generalmente 1T) para permitir que el metal se estire sin romperse.
¿Puedo utilizar varios radios de curvatura diferentes en una misma pieza?
Si bien el software CAD lo permite, se desaconseja encarecidamente usar varios radios de curvatura diferentes en una misma pieza. Esto obliga al operario de la plegadora a detener la máquina y cambiar físicamente el punzón y la matriz para cada curvatura distinta, lo que aumenta drásticamente los costes laborales y el tiempo de producción.
¿Cómo afecta el calor del corte láser al diseño para la fabricación (DFM)?
Si los recortes o agujeros se colocan demasiado juntos, el calor concentrado del láser de fibra puede provocar que las estrechas tiras de metal entre ellos se deformen o se fundan. Lo ideal es que la distancia entre las piezas perforadas o cortadas con láser sea mayor que el grosor del metal.
 Obtén un presupuesto ahora


 IPv6 RED SOPORTADA
Dejar un mensaje
Escanear a WeChat :
Escanear a WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska