Cómo funciona la fabricación de chapa metálica: desde el diseño CAD hasta el montaje final.
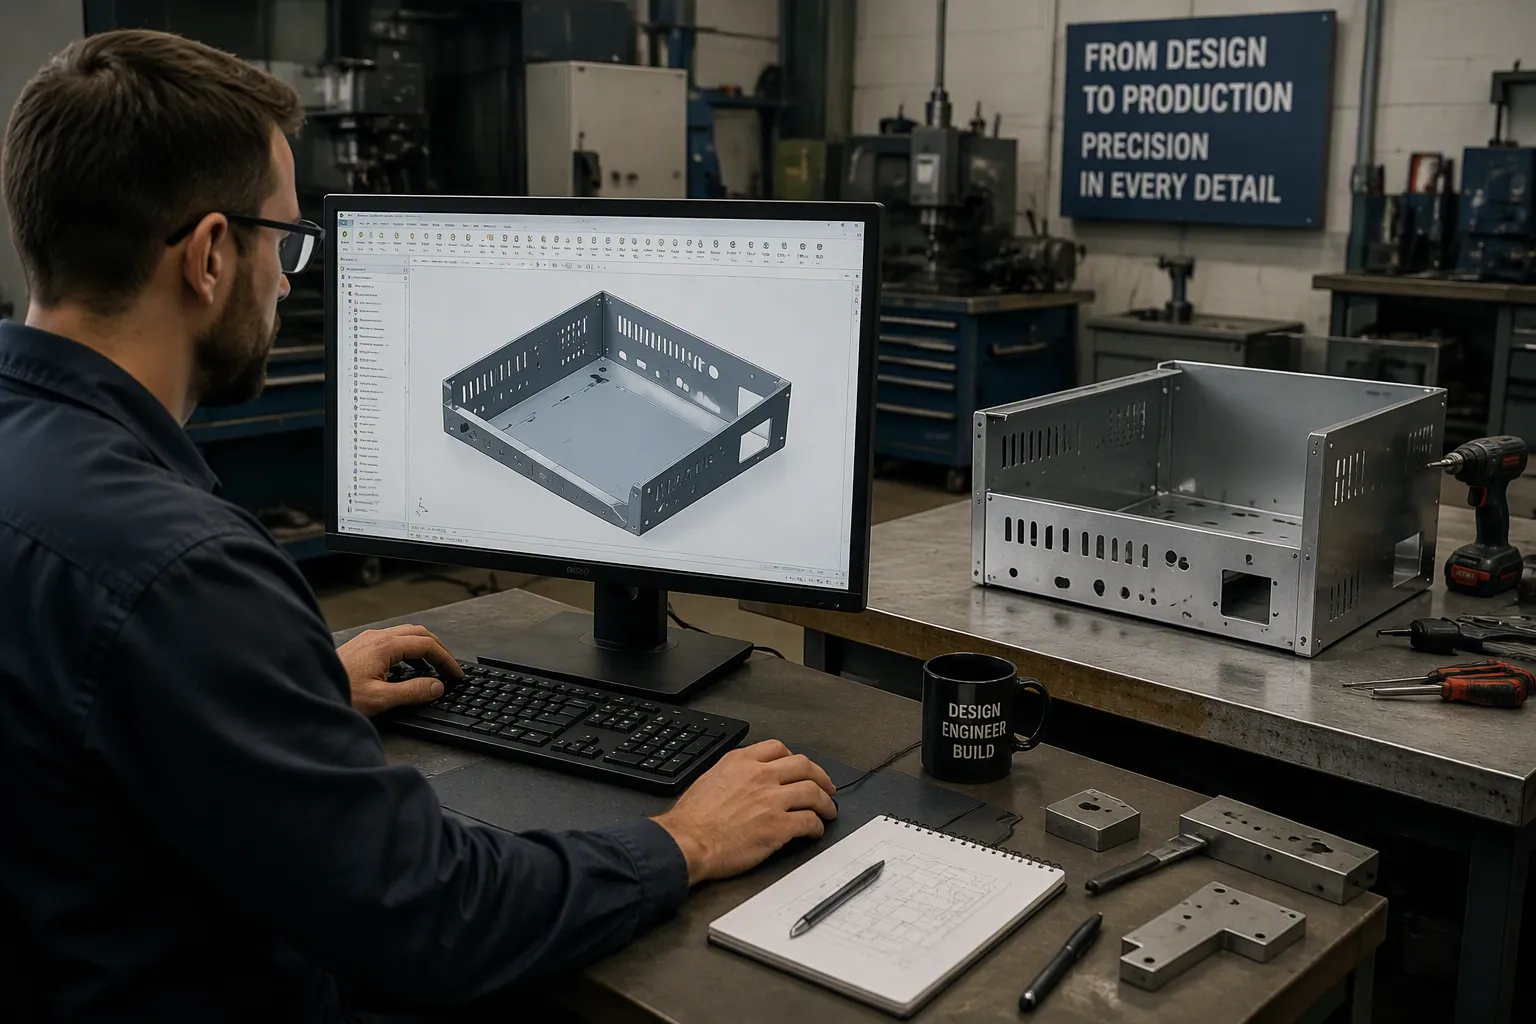
El proceso de fabricación de chapa metálica Transforma láminas de metal planas en piezas precisas y duraderas mediante procesos de corte, conformado, unión y acabado. El proceso, desde el modelo CAD hasta el ensamblaje final, determina directamente la precisión de la pieza, el costo de producción, el plazo de entrega y la calidad general. HPS Gestionamos todo este proceso internamente, ofreciéndote un único punto de contacto para resolver cualquier problema, desde el diseño digital hasta el ensamblaje final.
La retroalimentación temprana sobre el diseño ahorra tiempo y dinero al detectar problemas antes de la producción.
Los modelos y simulaciones CAD le ayudan a crear piezas precisas sin desperdiciar materiales.
Un único socio para el diseño, la fabricación y el montaje garantiza la calidad y agiliza su proyecto.
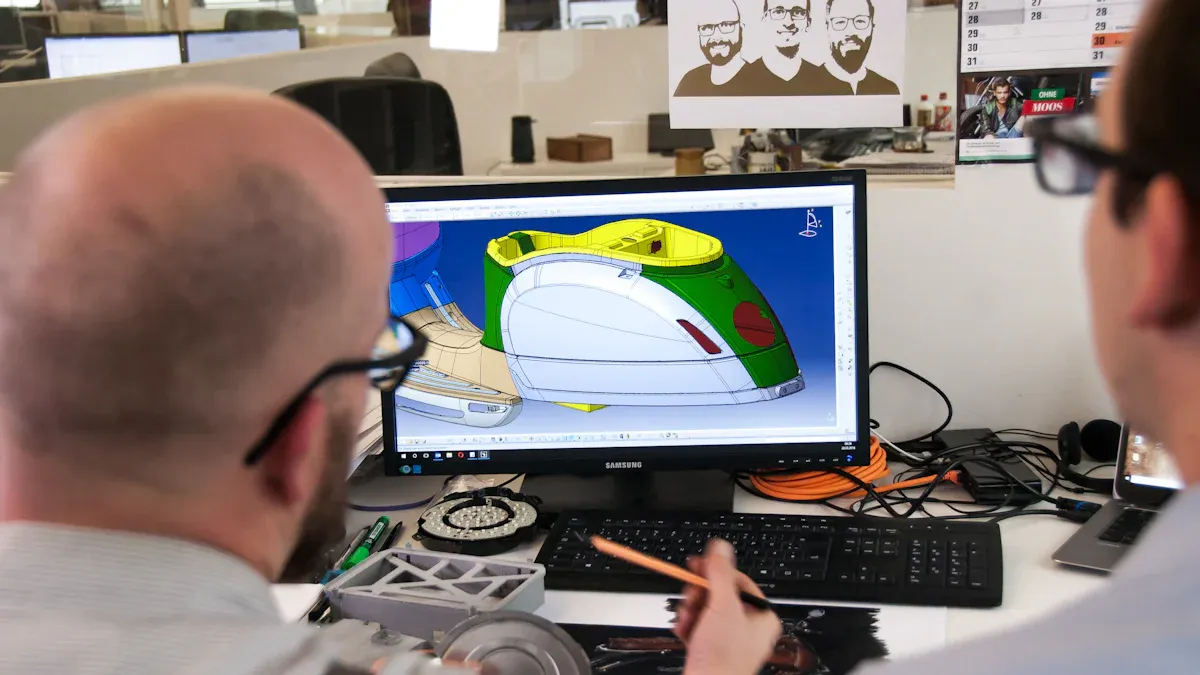
El proceso de fabricación de chapa metálica comienza con la creación de un modelo 3D preciso en un software CAD. Las plataformas modernas ofrecen la creación automática de patrones planos, el cálculo de tolerancias de curvatura en tiempo real y el cálculo del radio de curvatura. El factor K define la ubicación del eje neutro en relación con el espesor del material. El software CAD utiliza este valor para calcular la tolerancia de curvatura, que corresponde a la longitud del eje neutro a lo largo del arco de curvatura. Al sumar la tolerancia de curvatura a las longitudes de las bridas, se obtiene la longitud plana total. Los valores precisos del factor K evitan el desperdicio de material y garantizan patrones planos exactos.
El análisis de elementos finitos (FEA) simula el comportamiento de la pieza bajo cargas reales. El modelado paramétrico permite el diseño de ensamblajes descendente, donde los modelos maestros definen restricciones geométricas que se aplican en cascada a través de los componentes. Este enfoque posibilita una personalización rápida sin comprometer la integridad dimensional. La detección temprana de errores identifica conflictos de fabricación antes de que comience la producción. La verificación digital reemplaza los métodos tradicionales de ensayo y error, que consumen tiempo y materiales.
La retroalimentación del DFM identifica los riesgos de fabricación antes de que comience la producción. La reducción de desperdicios se traduce directamente en un menor consumo de material, menos tiempo de máquina y mejores márgenes. La retroalimentación del DFM en tiempo real elimina la latencia, que se encuentra entre los retrasos ocultos de mayor impacto en el prototipado. Responder con prontitud a la retroalimentación del DFM del proveedor generalmente se traduce en ahorro de tiempo. Aplicar el DFM tempranamente y validarlo digitalmente antes de cortar el material reduce el número de iteraciones y minimiza el desperdicio de material.
La selección de materiales busca un equilibrio entre costo, resistencia, peso y resistencia a la corrosión. Considere estas opciones comunes:
Material | Costo | Fortaleza | Peso | Resistencia a la corrosión |
|---|---|---|---|---|
Aluminio 6061-T6 | Rentable | Rendimiento de ~40 ksi | Bajo | Bueno (cuando está anodizado) |
Aluminio 5052 | Moderado | Moderado | Bajo | Conformabilidad superior |
Acero inoxidable 304 | De moderado a alto | Alto | Más alto | corrosión general |
Acero inoxidable 316 | Alto | Alto | Más alto | Exposición marina/química |
Defina claramente los requisitos de la aplicación antes de seleccionar el material. Una matriz de selección de materiales compara los candidatos mediante criterios ponderados. Este enfoque estructurado le ayuda a tomar decisiones transparentes.
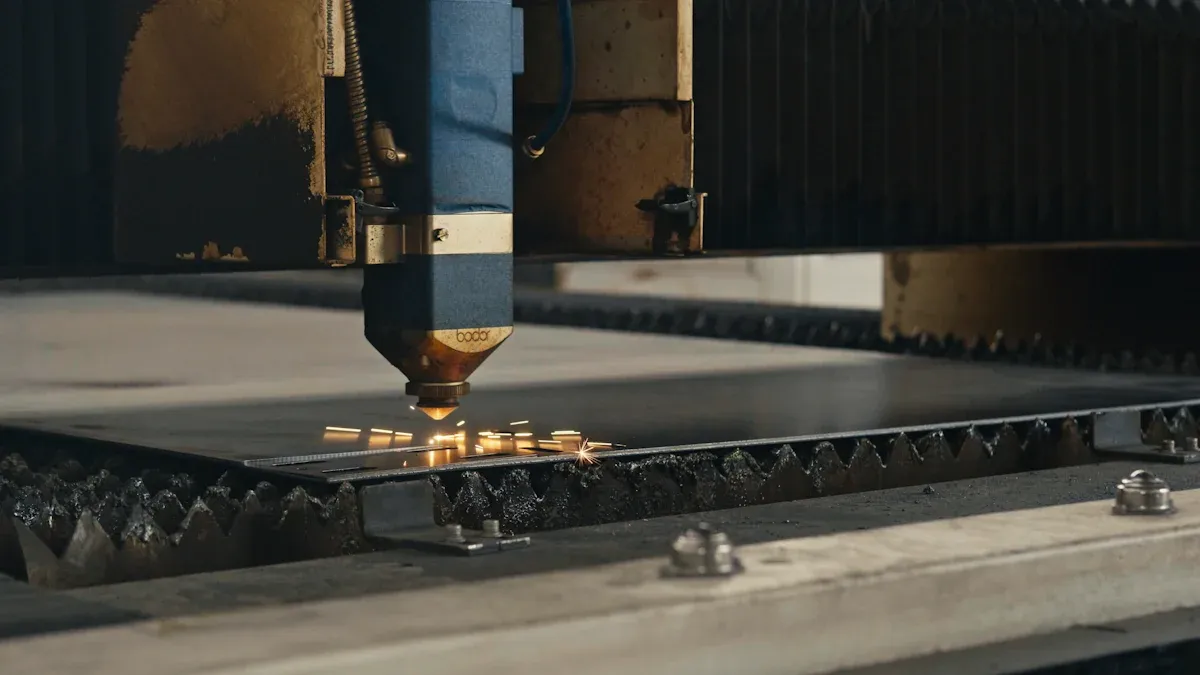
Una vez que el diseño supera la revisión DFM y la selección de materiales, comienza el trabajo físico. El proceso de fabricación de chapa metálica pasa ahora de los modelos digitales a las operaciones en planta. El corte, el doblado, la soldadura y el acabado requieren equipos, habilidades y controles de calidad específicos. Comprender estos pasos le ayudará a prever costes, plazos de entrega y limitaciones de diseño. HPS Utiliza sistemas de corte por láser de fibra de última generación, prensas plegadoras CNC y estaciones de soldadura robótica para ejecutar cada paso con precisión.
El corte por láser de fibra moderno ofrece una precisión excepcional. El ancho de corte varía aproximadamente entre 0,08 mm y 0,45 mm (0,003 pulg. y 0,018 pulg.), dependiendo del tipo de material, el grosor, la potencia del láser y los ajustes de enfoque. Las tolerancias dimensionales de las piezas en los láseres de fibra Bystronic alcanzan entre ±0,125 mm y ±0,25 mm (±0,005 pulg. y ±0,010 pulg.). Estos valores varían según la aleación, el grosor y la geometría de la pieza.
El corte y el punzonado láser cubren diferentes nichos en el proceso de fabricación de chapa metálica. Los láseres destacan en contornos complejos y arbitrarios, esquinas interiores estrechas, detalles finos, trabajos únicos y de bajo volumen, y materiales reflectantes o más gruesos cuando se utilizan láseres de fibra. El corte sin contacto no produce distorsión de la pieza por la fuerza del punzonado. El punzonado es ideal para patrones de agujeros repetitivos de alto volumen, agujeros redondos y con formas estándar que se adaptan a las herramientas disponibles, y características formadas que el láser no puede producir: rejillas, avellanados, extrusiones y hendiduras. El punzonado deja un borde característico con un redondeo y una banda bruñida en el lado de entrada del punzón, además de una zona de fractura con una rebaba en el lado de la matriz.
Varios factores influyen en la elección entre el punzonado con torreta y el corte por láser:
Factor | Puñetazo de torreta | Corte láser |
|---|---|---|
Tipo y grosor del material | Ideal para láminas delgadas (0,5–3 mm) como acero dulce y galvanizado; menos eficaz en materiales más gruesos. | Eficaz en una amplia gama de materiales de hasta ~10 mm, incluidos metales reflectantes (con láseres de fibra) y materiales no metálicos; mejor para materiales más gruesos. |
Complejidad de la pieza | Resulta complicado para los detalles intrincados; depende de las formas de las herramientas disponibles. | Corta fácilmente geometrías complejas y detalladas con alta precisión. |
Volumen de producción | Más eficiente y rentable para patrones simples, repetitivos y de gran volumen. | Más rápido para volúmenes bajos a medios, especialmente para piezas detalladas o diversas. |
Costos de personalización y utillaje | Requiere herramientas específicas para cada patrón, lo que aumenta los costos de utillaje para diseños únicos. | Sin costes de utillaje; ofrece mayor flexibilidad de diseño y facilita las modificaciones. |
Calidad de los bordes y procesamiento secundario | Dependiendo del material y la herramienta, puede ser necesario desbarbar o alisar. | Por lo general, produce bordes más limpios, lo que reduce o elimina el trabajo de acabado. |
Rentabilidad | Menor costo de la máquina; costo operativo de entre 20 y 50 dólares por hora; económico para producción simple en grandes cantidades. | Mayor costo inicial y operativo (entre 50 y 120 dólares por hora); más eficiente para diseños complejos y conservación de materiales. |
La diferencia práctica es clara: los láseres se encargan de la geometría y los detalles, mientras que el punzonado se encarga de los patrones de agujeros volumétricos y las características preformadas.
Las prensas plegadoras CNC transforman piezas planas en piezas tridimensionales. Los modernos sistemas de control digital garantizan fácilmente una tolerancia de ángulo de plegado de 1 grado, con una precisión de medición de hasta 0,01 grados. La recuperación elástica del material representa el principal desafío. Para el plegado con radio estándar, la recuperación elástica oscila entre el 20 y el 30 por ciento, según el material. El acuñado, que requiere seis veces más fuerza que el plegado al aire, elimina por completo la recuperación elástica.
La tolerancia de la prensa plegadora depende del tipo de material, la precisión de la máquina herramienta y los requisitos del proyecto. El acero al carbono puede alcanzar una tolerancia de ±0,010 pulgadas. El acero inoxidable requiere parámetros menos estrictos debido a su tendencia a recuperar su forma original. Las propiedades del material, como la dureza, la ductilidad y el límite elástico, influyen directamente en cómo se dobla la chapa metálica bajo presión. Los materiales más duros, como el acero inoxidable y el acero al carbono, tienden a recuperar su forma original después del conformado, lo que exige un ajuste preciso del ángulo y la fuerza de doblado para mantener la precisión. HPS Los operarios de las plegadoras utilizan sistemas avanzados de medición de ángulos para compensar las variaciones del material en tiempo real.
La soldadura une piezas individuales de chapa metálica para formar conjuntos. El diseño de la unión controla directamente la deformación, la resistencia y la facilidad de fabricación. Las pautas de diseño ayudan a minimizar la deformación por calor y a maximizar la resistencia de la unión.
Aumenta la rigidez mediante la geometría de las uniones. Las bridas, los dobladillos y los bordes conformados rigidizan la chapa metálica delgada y resisten mejor la deformación que la soldadura a lo largo de los bordes libres.
Divida las costuras largas en soldaduras más cortas. Las soldaduras intermitentes reducen el aporte constante de calor y permiten que la pieza se enfríe entre pasadas, evitando así la deformación del panel.
Las soldaduras se distribuyen uniformemente a lo largo de la pieza. La colocación simétrica de las soldaduras distribuye la contracción térmica de manera uniforme y evita la tracción unidireccional.
Diseño para la secuencia de soldadura. Agrupar las soldaduras simétricamente y evitar pasadas largas unilaterales favorece una mejor secuenciación.
Se aceptan pequeños cambios geométricos para lograr estabilidad. Las bridas más anchas, las nervaduras pequeñas o la modificación de la geometría del panel aumentan la rigidez con un impacto funcional mínimo.
Gestione la zona afectada por el calor (ZAC). Evite colocar elementos sometidos a grandes esfuerzos o de importancia estética cerca de las soldaduras. Añada rigidez local o especifique un acabado posterior a la soldadura cuando sea inevitable.
Asegúrese de que la soldadura sea accesible y que haya suficiente espacio para las herramientas. Proporcione espacio libre para antorchas TIG, pistolas MIG y electrodos de soldadura por puntos. Rediseñe las uniones añadiendo bridas, cambiando la dirección de solapamiento o reposicionando las soldaduras en lugar de forzar soldaduras difíciles.
Equilibre la resistencia de la unión con el aporte de calor. Revise el tamaño y la longitud de la soldadura en función de los requisitos estructurales para evitar soldar en exceso la chapa delgada.
Considere métodos de unión alternativos. Los remaches, el remachado y los adhesivos estructurales generan poco o ningún calor. Son preferibles cuando el control de la deformación es prioritario. Las estrategias híbridas, como la soldadura por puntos combinada con adhesivo, pueden mejorar tanto el rendimiento como la facilidad de fabricación.
Los distintos tipos de juntas se comportan de manera diferente durante la soldadura:
Tipo de articulación | Comportamiento de distorsión | Intensidad / Notas de uso | Implicaciones de diseño |
|---|---|---|---|
Regazo | El doble espesor retiene el calor; la distorsión aumenta con las soldaduras continuas. | Buena resistencia al corte; tolerante a los ajustes. | Utilice soldadura por puntos o soldadura de costura intermitente. |
Culata | Sensible al ajuste; los huecos aumentan la entrada de calor y la distorsión. | Acabado cosmético liso | Añada refuerzos o bridas para facilitar la soldadura. |
Esquina | Calor concentrado a lo largo de un borde de baja rigidez | Estructuralmente eficiente para cerramientos/marcos | Añada pequeñas bridas o utilice soldaduras intermitentes. |
Con brida | Menor distorsión que la que se produce al soldar un borde libre. | Superficie de soldadura estable y repetible. | Preferible para la estabilidad dimensional en láminas delgadas |
Los principios de diseño prácticos guían su enfoque de soldadura:
Utilice soldaduras en las esquinas exteriores para una penetración superior, un mejor relleno y un acabado más uniforme. Las soldaduras en T ofrecen una excelente resistencia al corte para rigidizadores, refuerzos y deflectores. Las variantes de esquina interior y de filete interior son adecuadas para casos en los que no se permiten salientes de soldadura.
Diseña primero para el doblado. La soldadura es un proceso secundario posterior al doblado. Completa primero el modelado 3D del doblado y verifica la holgura de la herramienta de doblado para que las bridas de soldadura no obstruyan la carrera de doblado.
Nunca dibuje soldaduras de filete, cordones ni recortes de soldadura en CAD. El modelo debe reflejar la geometría real de la curvatura sin soldar, con la compensación de soldadura calculada por CAM.
Tenga en cuenta las soldaduras no sellantes. La soldadura láser proporciona conexión y alineación estructural, no sellos herméticos al agua ni a los gases. Los huecos de alivio de curvatura y las costuras abiertas no se rellenan automáticamente. Especifique el sellador o el esmerilado manual completo si se requiere sellado.
Utilice el sistema de autoalineación con lengüetas y ranuras. Las lengüetas y ranuras entrelazadas, cortadas durante el proceso de corte láser, proporcionan una alineación precisa sin necesidad de fijaciones, eliminando así el error de ensamblaje acumulativo. El ancho de la lengüeta debe ser de 3 a 5 veces el espesor de la lámina, con una holgura unilateral de 0,1 a 0,15 mm.
Añada orificios de posicionamiento cortados con láser (de 3,0 a 5,0 mm) en superficies de referencia no soldadas para pasadores, pasadores elásticos o pernos de posicionamiento. Esto mejora la uniformidad del ensamblaje en grandes volúmenes y proporciona una referencia para la inspección.
El acabado superficial protege las piezas de la corrosión y les proporciona el aspecto deseado. Los distintos acabados ofrecen diferentes niveles de resistencia a la corrosión a diferentes precios:
Tipo de acabado | Horas de prueba de niebla salina (ASTM B117) | Rango de precios (por pie cuadrado) |
|---|---|---|
Recubrimiento en polvo | 500–1000+ (las resinas súper duraderas pueden superar los 2000) | $0.75–$2.50 |
Recubrimiento de zinc | 200–500 | $0.30–$1.00 |
Anodizado (Tipo II) | Más de 1000 | $0.80–$2.00 |
Anodizado (capa dura tipo III) | Más de 2000 | $1.50–$4.00 |
Recubrimiento de zinc-níquel | 800–1200 | $1.50–$3.50 |
Recubrimiento de níquel químico | 500–1000+ | $2.00–$5.00 |
Cromado (decorativo/duro) | No especificado | $3.00–$10.00+ |
Cada acabado tiene aplicaciones específicas:
El recubrimiento en polvo ofrece el precio más bajo. Es ideal para piezas de exterior, variedad de colores y componentes grandes. Su limitación: no es conductor de electricidad.
El recubrimiento de zinc se sitúa en el rango de precio medio-bajo. Es ideal para la protección contra la corrosión y para elementos de fijación de bajo presupuesto. La limitación: opciones de color limitadas.
El anodizado se sitúa en la gama de precios media. Es ideal para mejorar la dureza y la resistencia al desgaste del aluminio. La limitación: solo se aplica al aluminio y la gama de colores es reducida.
El recubrimiento de zinc-níquel representa la opción más costosa. Es ideal para entornos exigentes y aplicaciones automotrices. Su limitación radica en su elevado costo y la complejidad del proceso.
El niquelado químico se sitúa en el rango de coste medio-alto. Es ideal para recubrimientos uniformes en formas complejas. Su limitación reside en su baja conductividad.
Su elección dependerá del entorno operativo, el presupuesto y los requisitos funcionales. HPS Le guía en la selección del acabado para que coincida con las necesidades de rendimiento y las limitaciones de costes.
La inspección del primer artículo valida la primera pieza de producción según todos los requisitos de diseño. El proceso de fabricación de chapa metálica incluye la inspección del primer artículo como un punto crítico de calidad. Para estructurar esta validación, siga la norma AS9102. Marque los planos de ingeniería y cree un plan de inspección. El formulario 1 registra la responsabilidad del número de pieza. El formulario 2 documenta la responsabilidad del material y del proceso. Tras la fabricación de la pieza, mida cada característica crítica con herramientas calibradas. Las pruebas funcionales verifican el ajuste del ensamblaje. Los resultados se recopilan en el formulario 3 de la norma AS9102. Se realizan controles en proceso en cada etapa de producción. Los operarios verifican continuamente los ángulos de plegado, la posición de los orificios y las condiciones de la superficie. Este enfoque detecta las desviaciones antes de que se conviertan en costosos retrabajos.
Las desviaciones de tolerancia comunes en la chapa metálica incluyen:
La precisión de la posición del orificio depende de la capacidad de corte láser y del espesor del material.
La desviación en la longitud de la brida se produce por la recuperación elástica del material durante el doblado.
Los problemas relacionados con el ángulo de curvatura surgen con materiales de alta elasticidad, como el acero inoxidable.
La desviación de la planitud afecta a los paneles delgados de gran tamaño después de la soldadura o el conformado.
La variación del ancho de la ranura afecta el ajuste del ensamblaje para los componentes de acoplamiento.
La selección del material influye significativamente en las tolerancias alcanzables. Las bridas cortas requieren una fabricación compleja debido a la falta de soporte adecuado para la plegadora. La acumulación de tolerancias en múltiples pliegues dificulta el mantenimiento de las dimensiones finales, especialmente en materiales delgados y flexibles.
Relajar las tolerancias cuando no se requiere alta precisión puede generar importantes ahorros de costos sin comprometer la funcionalidad. Modificar una tolerancia de ±0,05 mm a ±0,5 mm en dimensiones no críticas simplifica los procesos de producción y reduce la tasa de desperdicio.
Este proceso comienza identificando la configuración crítica del ensamblaje. Recopile los datos dimensionales de los planos y modelos CAD. Elija su método de análisis: análisis de peor caso o análisis estadístico. Cree la cadena de tolerancias que vincule todas las características clave. Optimice el diseño reduciendo primero las tolerancias no críticas. Este enfoque por etapas concentra los recursos de fabricación únicamente donde la función requiere precisión.
Los métodos de ensamblaje de componentes de chapa metálica varían en resistencia, velocidad y coste:
Método | Lo mejor para | Fortaleza | Costo relativo |
|---|---|---|---|
Soldadura por puntos | Calibre delgado de alto volumen | Alto | Bajo |
Soldadura MIG/TIG | Soldaduras estructurales | Muy alto | Medio |
Remachado | Juntas permanentes sin necesidad de calor | Medio | Bajo-medio |
Asegurando | Uniones ligeras sin necesidad de herrajes | Medio | Bajo |
Unión adhesiva | Superficies cosméticas de materiales mixtos | Medio | Medio |
El espesor del acabado afecta el ajuste del ensamblaje. Los recubrimientos modifican el tamaño de los orificios y las dimensiones de las ranuras. Un diseño que se ensambla perfectamente en metal sin recubrimiento puede causar interferencias después del recubrimiento. Las pruebas funcionales validan el funcionamiento completo del ensamblaje según las especificaciones. Usted verifica el ajuste y el rendimiento en las condiciones previstas. HPS Gestiona todo este proceso bajo un mismo techo, garantizando la calidad en cada etapa.
El proceso de fabricación de chapa metálica es una secuencia interconectada. El diseño CAD define la pieza, la fabricación le da forma y la inspección y el ensamblaje la verifican. La colaboración temprana en el diseño para la fabricación (DFM), las tolerancias controladas y los controles de calidad rigurosos evitan costosos retrabajos y retrasos. HPS Ofrecemos fabricación integral —soporte de diseño, corte y conformado de precisión, soldadura, acabado y ensamblaje— todo bajo un mismo techo, acortando los plazos de entrega y reduciendo los errores de traspaso. Contacto HPS para convertir sus archivos CAD en ensamblajes fiables y listos para la producción.
En las piezas cortadas con láser, la tolerancia suele ser de ±0,125 mm a ±0,25 mm. El plegado con prensa plegadora normalmente mantiene una tolerancia de ±1 grado. HPS Adapta las tolerancias a sus requisitos funcionales.
El plazo de entrega depende de la complejidad, el volumen y el acabado. Los prototipos se envían en días. Las series de producción tardan semanas. HPS Proporciona plazos durante su revisión DFM.
Sí. HPS Te acompañamos desde la creación de prototipos individuales hasta la producción en grandes volúmenes. Obtendrás una calidad constante y un único punto de contacto en cada etapa.
 Obtén un presupuesto ahora


 IPv6 RED SOPORTADA
Dejar un mensaje
Escanear a WeChat :
Escanear a WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska