Explicación de las tolerancias de fabricación de chapa metálica de precisión para ingenieros y compradores.
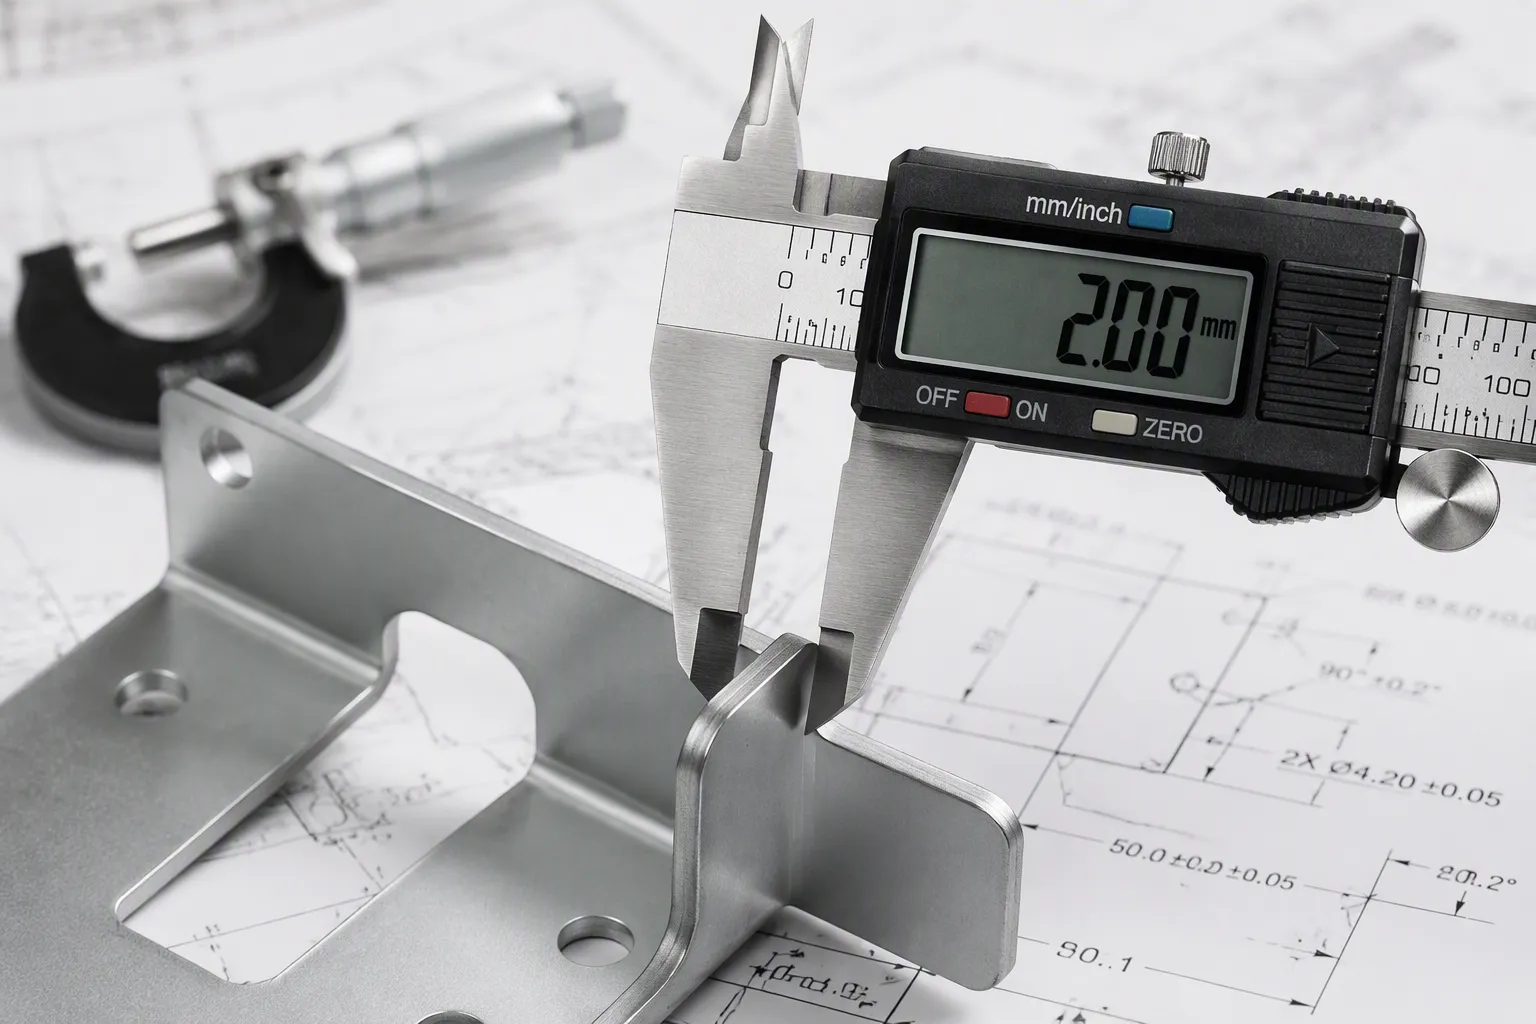
Tolerancias de precisión en chapa metálica Defina la variación admisible respecto a las dimensiones nominales para agujeros, dobleces y bordes. Estos valores determinan el ajuste, la función y el coste de fabricación de la pieza. La tolerancia estándar para piezas cortadas con láser es de ±0,005 pulgadas, aunque la recuperación elástica del material y el desgaste de la herramienta afectan a los resultados reales. Debe encontrar un equilibrio entre las especificaciones estrictas y el coste.
El tipo y el grosor del material influyen en la precisión de las tolerancias. Los metales más blandos, como el aluminio, permiten tolerancias más estrictas que el acero.
Especifique tolerancias estrictas solo en las características críticas que afectan el ajuste y la función. Utilice tolerancias estándar para todo lo demás para ahorrar dinero.
El exceso de tolerancias aumenta los costos y los plazos de entrega sin mejorar la calidad. Colabore con su fabricante desde el principio para establecer tolerancias realistas.
Diversas variables determinan la precisión que se puede lograr en las piezas de chapa metálica. Conocer estas limitaciones ayuda a especificar tolerancias realistas y a evitar costes innecesarios.
Las propiedades del material definen la base para todas las tolerancias de la chapa metálica. El doblado es el proceso más importante que afecta a la geometría final, y el tipo de material ejerce la mayor influencia en este aspecto. Los metales más blandos, como el aluminio, permiten tolerancias más estrictas que el acero o el acero inoxidable. El siguiente gráfico ilustra la relación entre el tipo de material, el espesor y el radio interno alcanzable.
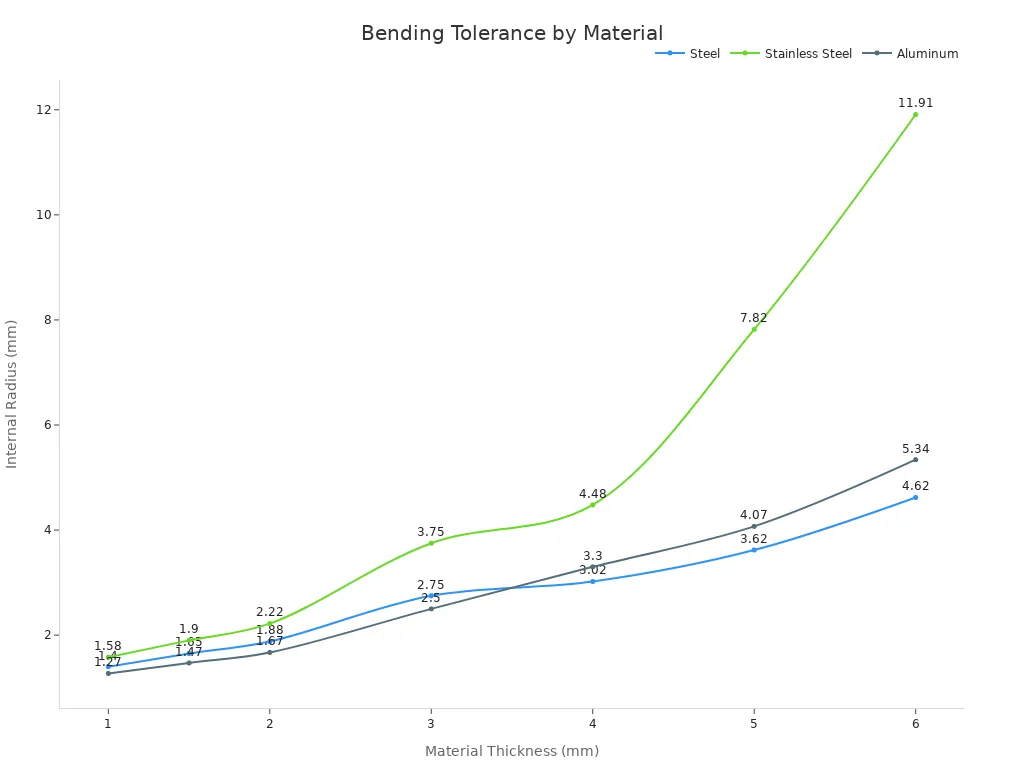
El calibre de la chapa metálica es solo un espesor nominal; el espesor real del material puede variar dentro del rango permitido por la especificación. Esta variación cobra especial importancia cuando se aplican tolerancias estrictas a una pieza fabricada.
El acero requiere mayor fuerza de flexión, y las láminas más gruesas se estiran o comprimen de forma desigual a lo largo de la línea de flexión. Las láminas más delgadas son más fáciles de cortar, pero son más propensas a deformarse durante la soldadura.
Tecnología de corte | Tolerancia de diámetro | Características de los bordes |
|---|---|---|
Láser de fibra CNC | ±0,12 mm | Ligera conicidad, zona afectada por el calor |
Punzonado de torreta CNC | ±0,05 mm | Bordes verticales limpios, sin efectos de calor. |
Escariado CNC (post-fresado) | ±0,015 mm | Perfectamente redondas, sin rebabas. |
El corte por láser ofrece flexibilidad, pero introduce una zona afectada por el calor y una ligera conicidad. El punzonado proporciona mayor uniformidad en los diámetros de los orificios. Las normas comerciales estándar permiten una tolerancia de ±0,1 mm a ±0,15 mm para orificios de menos de 30 mm de diámetro.
El estado de las herramientas afecta directamente a las tolerancias alcanzables. Las holguras reducidas entre el punzón y la matriz aumentan el desgaste del punzón durante las series de producción largas, en comparación con las operaciones con holguras mayores. Los operarios deben comprobar el desgaste acumulado para determinar si las herramientas existentes pueden soportar holguras más ajustadas. Las holguras pequeñas requieren una verificación de alineación adicional antes de cada configuración y operación.
Cada operación adicional introduce su propia variación. La acumulación de tolerancias se produce a lo largo de las etapas de conformado, punzonado, doblado y ensamblaje. Las características situadas demasiado cerca de una línea de doblado se deforman durante el conformado. La tolerancia de la distancia entre dobleces suele ser de ±0,381 mm. En general, un menor número de operaciones implica tolerancias acumulativas más estrictas.
Cada característica de una pieza de chapa metálica tiene su propio rango de tolerancia. Es necesario conocer estos rangos antes de finalizar el dibujo. Las secciones siguientes detallan los valores típicos para el corte, conformado, punzonado y soldadura por láser.
El corte por láser ofrece las tolerancias más estrictas entre los procesos estándar de chapa metálica. Un láser de fibra puede mantener una precisión de ±0,005 pulgadas (±0,13 mm) en dimensiones lineales para materiales delgados. Los diámetros de los orificios suelen estar dentro de un rango de ±0,005 a ±0,010 pulgadas. La posición del orificio con respecto al borde generalmente se mantiene dentro de un rango de ±0,005 a ±0,010 pulgadas.
Estos valores dependen del grosor del material. Las láminas delgadas se cortan con mayor precisión que las placas gruesas. Una lámina de aluminio de 1 mm admite tolerancias más estrictas que una placa de acero inoxidable de 6 mm. El rayo láser también crea una ligera conicidad en el borde cortado. Esta conicidad añade otra variable al margen de tolerancia.
La tabla que aparece a continuación muestra los valores típicos del sector para las características cortadas con láser.
Característica | Tolerancia estándar (típica) | Tolerancia de precisión (típica) |
|---|---|---|
Dimensión lineal cortada con láser | ±0,010″–0,020″ | ±0,005″–0,010″ |
Diámetro/posición del orificio | ±0,005″–0,010″ | ±0,003″–0,005″ |
Ángulo de curvatura | ±1,0° | ±0,5° |
Longitud de la brida formada | ±0,020″–0,030″ | ±0,010″–0,015″ |
Conjunto soldado general | ±0,060″–0,125″ | ±0,030″–0,060″ |
Estos rangos se basan en prácticas de fabricación habituales. No constituyen una tabla de capacidades garantizadas para ningún taller en particular. La tolerancia alcanzable depende del material, el espesor, la geometría de la pieza, el estado del equipo y la secuencia del proceso. Confirme siempre las tolerancias exactas alcanzables con el equipo de ingeniería de su fabricante al solicitar un presupuesto.
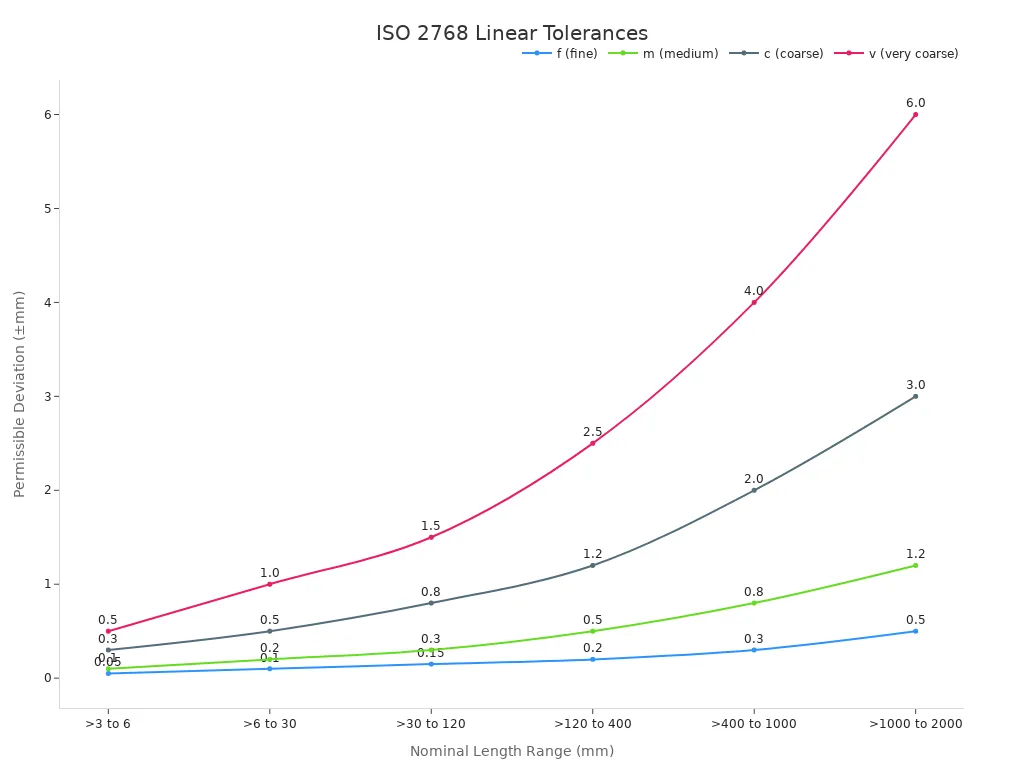
Las normas internacionales proporcionan un marco para las tolerancias generales. La norma ISO 2768-1 define las desviaciones admisibles para las dimensiones lineales y angulares que no requieren una especificación de tolerancia individual. La norma ofrece cuatro clases: fina (f), media (m), gruesa (c) y muy gruesa (v). Para una longitud nominal entre 6 y 30 mm, la clase media permite ±0,2 mm. La clase fina permite ±0,1 mm. La tabla que aparece a continuación compara estas clases en función de los rangos de longitud nominal.
La norma ISO 2768-2 abarca tolerancias geométricas como rectitud, planitud, perpendicularidad y simetría. Estas clases (H, K, L) controlan la forma y la orientación cuando no se especifican controles geométricos individuales. Para una pieza de hasta 100 mm de longitud, la clase K permite una desviación de perpendicularidad de 0,4 mm. La clase H la reduce a 0,2 mm.
Debes incluir en tu plano las clases de tolerancia ISO 2768 para cualquier elemento crítico para el funcionamiento. Esta práctica elimina la ambigüedad y proporciona al fabricante un objetivo claro.
El doblado introduce la mayor variabilidad en la fabricación de chapa metálica. La recuperación elástica del material, el desgaste de la herramienta y la secuencia de doblado afectan al ángulo final y a la longitud de la brida. Una plegadora estándar mantiene los ángulos de doblado dentro de ±1,0°. El doblado de precisión con herramientas especializadas y compensación alcanza ±0,5°.
Las tolerancias de longitud de brida suelen oscilar entre ±0,020 y ±0,030 pulgadas para trabajos estándar. El conformado de precisión reduce este rango a entre ±0,010 y ±0,015 pulgadas. Estos valores presuponen un lote de material uniforme y un utillaje con el mantenimiento adecuado.
La tolerancia entre pliegues es otra dimensión crítica. Un valor típico es de ±0,015 pulgadas (±0,381 mm). Esta tolerancia se acumula a lo largo de varios pliegues. En una pieza con cuatro pliegues, el error acumulado puede llegar a ±0,060 pulgadas si no se tiene en cuenta la acumulación de errores.
El grosor del material es fundamental. Las láminas más gruesas requieren mayor fuerza y presentan una mayor recuperación elástica. Una lámina de acero de 3 mm recupera su forma más rápidamente que una de aluminio de 1 mm. El fabricante debe ajustar el ángulo de plegado para compensar esta diferencia. Este ajuste incrementa el tiempo y el coste de la instalación.
El radio de curvatura interno también afecta la tolerancia. Un radio pequeño concentra la tensión y aumenta la probabilidad de agrietamiento. Un radio amplio distribuye la tensión y mejora la uniformidad. Siempre que sea posible, se debe diseñar con un radio al menos igual al espesor del material.
El punzonado con torreta ofrece una excelente repetibilidad en los diámetros de los orificios. Una punzonadora de torreta CNC mantiene una precisión de ±0,05 mm en el diámetro del orificio en condiciones ideales. Esta precisión rivaliza con la del corte por láser para orificios pequeños. El punzonado también produce bordes verticales limpios sin zona afectada por el calor.
La tolerancia de posición de los orificios depende de la precisión de posicionamiento de la máquina y del número de características de la pieza. Un punzón CNC estándar admite una tolerancia de ±0,005 a ±0,010 pulgadas entre orificios. Las tolerancias entre orificios y bordes requieren mayor cuidado. Al punzonar cerca de un borde (a menos del doble del espesor del material), la tensión del punzonado puede desplazar el borde. Los ingenieros deben permitir una tolerancia de ±0,010 pulgadas entre orificios y bordes. Las tolerancias de ±0,005 pulgadas solo deben utilizarse cuando sea absolutamente necesario.
Las muescas siguen reglas similares. Una muesca cortada demasiado cerca de una línea de doblez se deforma durante el conformado. Deben mantenerse las muescas a una distancia mínima de 2,5 veces el espesor del material con respecto a cualquier doblez. Esta distancia evita que el doblez arrastre el material hacia la muesca y altere su forma.
El punzonado requiere herramientas específicas para cada tamaño de orificio. Este coste de utillaje hace que el punzonado sea económico para producciones de gran volumen. Para producciones de bajo volumen, el corte por láser suele ser más económico, ya que no requiere herramientas especiales.
La soldadura altera drásticamente las tolerancias. El aporte de calor provoca expansión, contracción y deformación. Estos efectos se acumulan en el conjunto y hacen que las dimensiones se salgan de las especificaciones.
La tabla que aparece a continuación muestra cómo afecta la distorsión de la soldadura a una junta a tope típica.
Parámetro / Salida | Valor |
|---|---|
Tipo de articulación | Unión a tope (Kj=1,0) |
Espesor de la placa | 12 mm |
Tamaño de soldadura | 8 mm |
Longitud de soldadura | 500 mm |
Contracción longitudinal | 2,67 mm (5,33 mm/m) |
Contracción transversal | 0,94 mm |
Distorsión angular | 0,254° |
Para una soldadura de 500 mm, la contracción longitudinal por sí sola (2,67 mm) puede superar fácilmente una tolerancia de ensamblaje típica de ±0,5 mm. Esta contracción provoca que las piezas queden fuera de especificación a menos que se apliquen técnicas de preposicionamiento o fijación.
La siguiente tabla resume los tipos de distorsión más comunes y sus efectos.
Tipo de distorsión/contracción | Valor típico | Efecto sobre las tolerancias del ensamblaje final |
|---|---|---|
Distorsión angular | 1° a 2° | Provoca que los paneles giren alrededor de la junta de soldadura, lo que conlleva una desalineación de las superficies de acoplamiento y de los orificios de los pernos. |
Contracción lineal | del 0,5% al 1,5% | Tira de las láminas unidas hacia adentro, acortando las dimensiones generales y pudiendo provocar que características críticas queden fuera de tolerancia. |
Estos valores demuestran que incluso las soldaduras moderadas producen desplazamientos que superan las tolerancias habituales de la chapa metálica (por ejemplo, ±0,3 mm por pliegue). No es posible instalar guías deslizantes ni placas de circuito impreso sin una compensación previa.
La tolerancia estándar para un conjunto soldado oscila entre ±0,060 y ±0,125 pulgadas. La soldadura de precisión con fijaciones y alivio de tensiones alcanza entre ±0,030 y ±0,060 pulgadas. Siempre que sea posible, se recomienda diseñar conjuntos soldados con elementos de ajuste. Los orificios ranurados, las calzas y los orificios de holgura sobredimensionados absorben la distorsión de la soldadura sin necesidad de retrabajo.
La soldadura también genera zonas afectadas por el calor que alteran las propiedades del material. Estas zonas pueden deformar las partes adyacentes. Siempre que el diseño lo permita, conviene ubicar las dimensiones críticas lejos de las juntas de soldadura.
Comprender estos rangos específicos de cada característica le ayudará a establecer tolerancias realistas para la chapa metálica en sus planos. La siguiente sección explica cómo se combinan estas tolerancias individuales en una pieza.
Las tolerancias de cada característica se combinan en una pieza. Esta combinación crea un error acumulativo llamado acumulación de tolerancias. Es fundamental comprender este fenómeno para predecir si el ensamblaje final encajará y funcionará correctamente.
Cada doblez, punzonado y corte introduce su propia desviación. Estas desviaciones se acumulan a lo largo de la pieza. Una sola superficie puede presentar una tolerancia de ±0,005 pulgadas, pero tres o más dobleces pueden aumentar el error acumulado a ±0,030 pulgadas. En un ejemplo medido, la desalineación de la ranura osciló entre 0 y 0,3 mm. Tras evaluar tres muestras, los ingenieros concluyeron que el error acumulado en la dimensión 'L' se encontraba entre 0,1 y 0,5 mm. Estos datos demuestran que es fundamental tener en cuenta las tolerancias acumulativas al evaluar la precisión de las piezas de chapa metálica fabricadas.
Condición | Tolerancia acumulativa típica |
|---|---|
Superficie única | ±0,005 pulgadas (0,13 mm) |
En más de 3 curvas | ±0,030 pulgadas (0,76 mm) |
Ángulo de curvatura | ±1° |
Estándares de la industria | ISO 2768-mk, ASME Y14.5 |
El análisis del peor caso suma todas las tolerancias a su límite máximo. Este método garantiza el ensamblaje, pero a menudo impone tolerancias de chapa metálica innecesariamente estrictas. El análisis estadístico utiliza la probabilidad para predecir la variación real. Este enfoque permite tolerancias más amplias y menores costos. Debe elegir el método en función de su tolerancia al riesgo y volumen de producción.
Puedes reducir los problemas de acumulación mediante decisiones de diseño inteligentes. Aplica estas técnicas a tus ensamblajes:
Utilice orificios redondos en los puntos de referencia principales para fijar la posición en las direcciones X e Y.
Utilice ranuras en ubicaciones no críticas para absorber la variación acumulada en una dirección.
Oriente las ranuras en la dirección en la que se espera que se apilen.
Calcule la longitud de la ranura como la suma de los valores en el peor de los casos menos la tolerancia permitida, más un margen de seguridad.
Apriete primero los elementos de fijación de referencia y, a continuación, apriete los elementos de fijación ranurados manteniendo la alineación.
Evite las ranuras que permitan el movimiento en una dimensión crítica.
Estas estrategias absorben la variación sin requerir tolerancias más estrictas para la chapa metálica.
Ahora comprende los factores que limitan la precisión y los rangos típicos para las características comunes. El siguiente paso es plasmar ese conocimiento en un plano que su fabricante pueda ejecutar con eficiencia. Una especificación de tolerancias eficaz requiere que se distinga lo importante de lo irrelevante. Esta sección le muestra cómo tomar esas decisiones con seguridad.
Comience por una pregunta sencilla: ¿qué dimensiones son realmente cruciales para el ajuste y el rendimiento? Esta pregunta debe guiar cada decisión sobre tolerancias. No se pueden aplicar tolerancias estrictas en todas partes sin aumentar los costos y los plazos de entrega. En cambio, debe identificar las dimensiones que rigen la función y establecer tolerancias específicas para aquellas.
Las dimensiones críticas suelen incluir las interfaces de acoplamiento, los patrones de orificios, las superficies de sellado y las holguras requeridas. Estas características determinan si la pieza se ensambla correctamente y cumple su función. Aplique tolerancias estrictas a estas dimensiones. Deje que la tolerancia estándar del cajetín de impresión rija el resto.
Utilice convenciones de posición decimal para reflejar la intención del diseño en su dibujo. Por ejemplo, una dimensión escrita como .XX podría tener una tolerancia predeterminada de ±0,015 pulgadas. Una dimensión escrita como .XXX Puede contener una variación de ±0,005 pulgadas. Esta convención comunica su intención sin sobrecargar el dibujo con anotaciones individuales.
Utilice un único punto de referencia consistente en lugar de encadenar dimensiones. Las dimensiones encadenadas acumulan tolerancias en toda la pieza. Un único punto de referencia evita esta acumulación y proporciona al fabricante un punto de referencia claro. Elija puntos de referencia que reflejen cómo se sujetará y utilizará la pieza durante el montaje.
Evite acotar varias curvas siempre que sea posible. Estas indicaciones presentan la mayor variación, ya que cada curva introduce su propia desviación. En su lugar, haga referencia a las características con respecto al borde conformado o cortado más cercano. Esta práctica reduce la carga de tolerancia para el fabricante y aumenta las probabilidades de obtener una primera muestra satisfactoria.
Proporcione un patrón plano, un modelo 3D en formato STEP y un plano acotado. El modelo permite la programación y la generación de trayectorias de herramienta. El plano determina la inspección y la aceptación final. Esta combinación proporciona a su fabricante todo lo necesario para producir la pieza correctamente.
El dimensionamiento y tolerancias geométricas (GD&T) va más allá de las simples dimensiones lineales. Define características geométricas como la forma, la orientación, la ubicación y el perfil. Mediante símbolos estandarizados, marcos de control de características y referencias, el GD&T proporciona definiciones explícitas e inequívocas de características y tolerancias.
GD&T mejora la comunicación en los planos de fabricación de chapa metálica al transmitir con precisión la intención del diseño. Los operarios y los inspectores interpretan los requisitos sin conjeturas. Esta claridad reduce los errores, las repeticiones de trabajo y la ambigüedad, al tiempo que garantiza que el producto final cumpla con las especificaciones.
Puede utilizar GD&T para controlar la deformación relacionada con el doblado. Las tolerancias de planitud, paralelismo y angularidad mantienen las superficies dentro de límites aceptables después del doblado. Las tolerancias de posición controlan con precisión la ubicación de los orificios. El perfil de una superficie garantiza una curvatura uniforme en las características conformadas.
GD&T también reduce el tiempo de inspección. Las características controladas por datum son más fáciles de medir. La posición exacta de los orificios reemplaza las complejas mediciones manuales. Esta eficiencia reduce los costos de inspección y acelera la aprobación de la primera muestra.
Integrar GD&T en tus procesos CAD te ayuda a comunicar restricciones geométricas complejas. Esta práctica favorece el cumplimiento de los estándares de calidad y reduce la probabilidad de errores. GD&T es especialmente eficaz para transmitir relaciones geométricas complejas cuando se utiliza correctamente.
Los símbolos GD&T comunes en el diseño de chapa metálica incluyen planitud para superficies uniformes, perpendicularidad para control angular, posición para la ubicación precisa de orificios, perfil de superficie para curvatura uniforme y paralelismo para caras opuestas alineadas. Debe incluir la norma ISO 2768 o ASME Y14.5 en su plano para cualquier elemento crítico para la función. Esta práctica elimina la ambigüedad y proporciona al fabricante un objetivo claro.
La colaboración temprana con el fabricante previene problemas antes de que lleguen a la planta de producción. Debe involucrar a su socio de fabricación durante la fase de diseño, no después de finalizar el plano. Este momento permite al fabricante validar la viabilidad y recomendar ajustes en el proceso.
En su solicitud de cotización, indique las dimensiones críticas. Explique al fabricante qué dimensiones son importantes y por qué. Esta información facilita la recomendación de procesos que protejan la funcionalidad a un menor costo. De esta manera, el fabricante podrá centrar su atención en lo que realmente importa.
Antes de endurecer una tolerancia, pregunte. Si una dimensión parece requerir más del rango estándar del proceso, plantee la cuestión al solicitar un presupuesto. A veces, la solución es un proceso diferente. Con mayor frecuencia, un pequeño ajuste de diseño elimina la necesidad de un requisito más estricto.
Comuníquese con el fabricante con anticipación para validar la viabilidad y prevenir conflictos de tolerancia durante la producción. Las tolerancias poco claras pueden provocar piezas defectuosas, retrasos en el ensamblaje y retrabajo. Definir límites claros ayuda a los fabricantes a ofrecer resultados predecibles.
Los distintos materiales se comportan de manera diferente durante el corte y el doblado. El aluminio, el acero inoxidable y el acero dulce pueden requerir diferentes límites de tolerancia. Su fabricante puede asesorarle sobre la mejor combinación de material y proceso para su aplicación.
Utilice radios de curvatura uniformes, mantenga una longitud de brida adecuada y respete la distancia correcta entre el orificio y la curvatura para reducir la distorsión. Estas decisiones de diseño facilitan la fabricación de la pieza y mejoran la uniformidad de las tolerancias.
Las tolerancias estrictas en elementos no críticos incrementan el costo de fabricación a través de diversos mecanismos. Velocidades de procesamiento más lentas, requisitos de inspección adicionales, mayores tasas de desperdicio y, en ocasiones, herramientas especializadas u operaciones secundarias, aumentan el costo. Dado que el conformado de chapa metálica implica recuperación elástica, variación del material y variación acumulativa de la flexión, la aplicación de tolerancias más estrictas de las que el proceso puede lograr naturalmente obliga a los fabricantes a recurrir a costosas soluciones alternativas.
La racionalización de tolerancias —ajustar solo las dimensiones que protegen la función y flexibilizar el resto— puede reducir el costo de fabricación entre un 15 % y un 30 % en diseños con tolerancias estrictas antes de realizar cualquier otro cambio de diseño. En un caso representativo, se recibió una carcasa con una tolerancia de ±0,002 pulgadas especificada en las dimensiones de la brida conformada. Esta es una tolerancia de mecanizado aplicada a una pieza de chapa metálica doblada. No se podía lograr de forma fiable solo mediante el conformado y habría requerido un mecanizado secundario. La función real de la brida era montar una tapa con junta. El diseño funcionaba correctamente con una tolerancia de ±0,015 pulgadas. La solución fue una breve conversación sobre las necesidades reales de la pieza, seguida de un dibujo revisado. Este es uno de los problemas menos costosos de resolver cuando se identifica durante la cotización en lugar de después de la primera muestra.
La tolerancia más costosa suele ser la que no proporciona ningún beneficio funcional. Debes clasificar las dimensiones en cuatro grupos según su impacto:
Tolerancias críticas: Dimensiones que afectan directamente la función, la seguridad o el montaje de la pieza. Estas requieren un control estricto y conllevan el mayor coste.
Tolerancias importantes: Dimensiones que afectan al rendimiento pero que presentan un margen funcional. Estas requieren un control moderado.
Tolerancias estándar: Dimensiones controladas por las tolerancias generales de los planos. Estas requieren un control de proceso normal.
Tolerancias no críticas: Holguras y características estéticas. Estas requieren las tolerancias prácticas más amplias y conllevan el menor coste.
La siguiente tabla compara las tolerancias predeterminadas para las características comunes de la chapa metálica. Úsela como referencia al definir sus propias especificaciones.
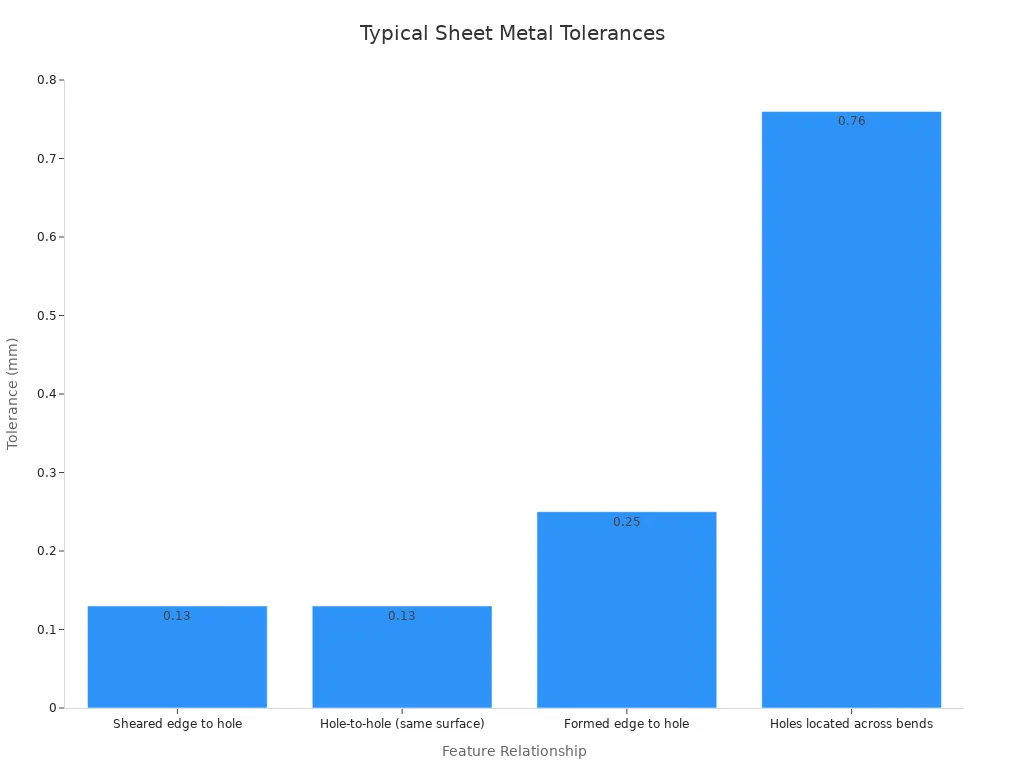
Las formas conformadas no pueden mantener las mismas tolerancias que las formas mecanizadas. El doblado introduce un efecto de recuperación elástica que varía según las propiedades del material, el espesor, la dirección de la fibra y las condiciones de la herramienta. Las formas mecanizadas se producen mientras el material permanece plano. Las dimensiones conformadas heredan la variación de cada pliegue que atraviesan.
La tabla que aparece a continuación muestra las tolerancias predeterminadas típicas a nivel de taller para diferentes relaciones entre características.
Relación de características | Tolerancia típica de defectos a nivel de taller |
|---|---|
Borde cortado hasta el agujero | ±0,13 mm |
De agujero a agujero (misma superficie) | ±0,13 mm |
Borde formado hasta el agujero | ±0,25 mm |
Agujeros ubicados en las curvas | hasta ±0,76 mm (distorsión natural de formación) |
Estos valores varían entre los distintos talleres de fabricación. Debe verificarlos antes de finalizar sus planos. El uso de estas tablas de tolerancia predeterminadas le ayuda a evitar el sobredimensionamiento y facilita una fabricación más fluida y eficiente.
La tabla que aparece a continuación resume las tolerancias predeterminadas típicas según el tipo de característica.
Tipo de característica | Tolerancia predeterminada típica |
|---|---|
Características cortadas con láser | ±0,005″–0,010″ |
Dimensiones conformadas (dependiendo del material y del número de pliegues) | ±0,010″–0,030″ |
Ángulos de curvatura | ~±1° |
Ensamblajes y soldaduras | Más ancho (debido a la distorsión por soldadura y al apilamiento de piezas) |
Debe ajustar la tolerancia al tipo de característica. Las características de corte pueden tener los requisitos más estrictos. Las dimensiones conformadas requieren rangos de plegado realistas. Las dimensiones transversales al plegado y las de ensamblaje generalmente requieren tolerancias más amplias.
La experiencia demuestra que establecer tolerancias innecesariamente estrictas aumenta los costos sin mejorar el rendimiento. La mejor práctica consiste en definir tolerancias tan estrictas como sean necesarias para el funcionamiento, la seguridad y el montaje.
Defina las tolerancias en función de las necesidades funcionales, no de la perfección. Tenga en cuenta el comportamiento del material, la precisión de la máquina y las interacciones del proceso. Invierta en métodos de inspección adecuados y realice el mantenimiento de las máquinas para garantizar la calidad a largo plazo.
Varios errores comunes pueden perjudicar su estrategia de tolerancias. La mala interpretación o aplicación de las normas se produce cuando los diseñadores u operarios malinterpretan los códigos estándar o aplican el grado de tolerancia incorrecto. Notas claras y un conjunto de reglas por plano solucionan la mayoría de estos problemas. Las mediciones inexactas debidas a herramientas mal calibradas o técnicas inconsistentes dan lugar a resultados erróneos. La calibración periódica y los procedimientos de inspección estandarizados son esenciales. Ignorar los efectos del material y de la máquina —no tener en cuenta la recuperación elástica, la dilatación térmica o el desgaste de la herramienta— lleva a suposiciones inexactas sobre la precisión de la pieza. Las notas de proceso breves en el plano o en la hoja de ruta evitan estos errores.
La implementación de mantenimiento preventivo, la capacitación del personal en estándares y el uso de herramientas de inspección digital modernas minimizan los errores. El control de calidad proactivo ahorra costos y garantiza una producción constante.
Tolerancias más estrictas no siempre se traducen en piezas de mejor calidad. Las tolerancias extremadamente ajustadas pueden aumentar los costos y ralentizar la producción. Se debe aplicar precisión donde aporta valor y flexibilizar los requisitos donde no. Este enfoque permite obtener precisión donde es importante, evitando costos innecesarios, retrabajos y retrasos en la entrega.
La especificación eficaz de tolerancias en chapa metálica requiere un análisis crítico de cada dimensión. Es fundamental distinguir entre dimensiones críticas y convencionales, ajustar la tolerancia al tipo de característica y comunicar la intención con claridad. Estas prácticas ayudan a lograr el equilibrio óptimo entre precisión y economía.
Las tolerancias estrictas aumentan los costos en cada etapa de la producción. Debe sopesar la elección del proceso, el esfuerzo de inspección y el riesgo de desperdicio frente a la precisión que realmente requiere su pieza.
La elección del proceso determina el costo base. La fabricación de chapa metálica suele tener una tolerancia de ±0,1 mm a ±0,5 mm, mientras que el mecanizado CNC alcanza ±0,025 mm con un costo de configuración mínimo. La chapa metálica resulta más ventajosa para volúmenes elevados, donde los costos de utillaje se amortizan entre muchas piezas. Los pliegues complejos pueden requerir matrices o fijaciones personalizadas, lo que incrementa el costo inicial.
Aspecto | Fabricación de chapa metálica | Mecanizado CNC |
|---|---|---|
Tolerancia alcanzable | ±0,1 mm a ±0,5 mm | Tan ajustado como ±0,025 mm |
Costo de herramientas/configuración | Troqueles o dispositivos personalizados para curvaturas complejas. | Herramientas especializadas mínimas |
Volumen de mejor ajuste | mayores volúmenes | Prototipado de bajo volumen |
Las especificaciones más estrictas ralentizan la producción y exigen una configuración precisa de las herramientas. Tan solo las tolerancias estrictas del ángulo de plegado pueden incrementar el coste del proceso entre un 30 % y un 60 %.
Las tolerancias más estrictas aumentan el rigor de la inspección y el tiempo de mano de obra. Es posible que se requieran dispositivos de fijación especializados y múltiples mediciones con calibradores, medidores de altura, máquinas de medición por coordenadas (MMC) o calibres pasa/no pasa. El control estadístico de procesos (CEP) realiza un seguimiento de la variación durante la producción y detecta las desviaciones antes de que las piezas fallen.
Las tolerancias dimensionales o de planitud estrictas aumentan el tiempo de fabricación y la tasa de desperdicio. Cada pieza rechazada supone un desperdicio de material, tiempo de máquina y mano de obra. El exceso de tolerancias agrava este desperdicio. Aplique tolerancias estrictas únicamente a las características críticas.
Puede reducir costos sin sacrificar la funcionalidad. Especifique radios de curvatura estándar de 1 a 1,5 veces el espesor del material para evitar herramientas especiales. Reemplace las uniones soldadas con elementos conformados como bridas, pestañas y relieves. Optimice los patrones planos para que encajen dentro de los tamaños de lámina estándar y reduzca el desperdicio de material entre un 20 % y un 30 %. Elija herrajes estándar como tuercas y espárragos PEM. Realice revisiones de Diseño para la Fabricación (DFM) con anticipación para cuantificar las ventajas y desventajas.
Este caso práctico muestra cómo las decisiones sobre tolerancias afectan a los presupuestos reales de los proyectos. Puedes aplicar estas mismas lecciones a tus propios diseños de carcasas.
Un ingeniero presentó un plano de panel de cerramiento con una tolerancia de ángulo de curvatura de ±0,25° y una tolerancia de brida de ±0,005 pulgadas. Estos valores reflejan los límites de mecanizado, no los de conformado. El panel también presentaba una tolerancia de ±0,005 pulgadas en cuatro curvaturas. Esta acumulación de tolerancias requirió mecanizado secundario en cada brida. El precio cotizado reflejó las operaciones adicionales, los ciclos más lentos de la prensa plegadora y la inspección completa con máquina de medición por coordenadas (CMM).
HPS Los ingenieros revisaron el plano antes de la producción. Se hicieron una pregunta: ¿qué dimensiones controlan el ajuste y el funcionamiento? La respuesta fue sencilla: solo importaban el patrón de los orificios de montaje y la interfaz de la cubierta. HPS Se propuso un esquema de tolerancias revisado. El equipo mantuvo una tolerancia de ±0,005 pulgadas en el patrón de orificios cortados con láser. Se redujo el ángulo de curvatura a ±1,0° y la longitud de la brida a ±0,015 pulgadas. Se reemplazó la configuración personalizada por herramientas estándar para prensas plegadoras.
El diseño revisado redujo el costo unitario en un 28 % y el plazo de entrega en cinco días. El desperdicio disminuyó del 6 % a menos del 1 %. El panel superó la inspección de la primera muestra sin necesidad de retrabajo. Se obtienen los mismos beneficios al separar las características críticas de las estéticas. HPS Este equilibrio se logra mediante el corte láser interno, el conformado de precisión y la orientación experta en tolerancias.
Se logran tolerancias precisas en la chapa metálica al priorizar las características críticas según su función, no según una precisión arbitraria. Permita tolerancias estándar (±0,030 pulg.) en dimensiones no críticas para reducir costos. HPS Ofrece una precisión de hasta ±0,005 pulgadas en piezas cortadas con láser, con la guía de expertos. Colabore desde el principio con los departamentos de diseño, fabricación y compras para evitar retrabajos. Verifique siempre mediante la inspección de la primera muestra y una documentación clara.
HPS Se logra una precisión de ±0,005 pulgadas (±0,13 mm) en perfiles y orificios cortados con láser. Esta precisión se consigue mediante el corte láser de fibra propio y un estricto control de procesos.
Se deben flexibilizar las tolerancias de curvatura cuando una característica no afecta el ajuste o el ensamblaje. El conformado estándar admite ±1,0° en los ángulos de curvatura y ±0,030 pulgadas en las longitudes de las bridas.
HPS Revisamos su plano antes de la producción e identificamos características con tolerancias excesivas. El equipo recomienda valores realistas que protegen la funcionalidad y reducen los costos innecesarios de inspección y mecanizado.
 Obtén un presupuesto ahora


 IPv6 RED SOPORTADA
Dejar un mensaje
Escanear a WeChat :
Escanear a WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska