Por qué el control de calidad es importante en la fabricación de chapa metálica de precisión
El control de calidad determina si las piezas de chapa metálica de precisión funcionan de forma segura en aplicaciones críticas. Incluso pequeñas desviaciones de tolerancia pueden provocar fallos catastróficos en componentes aeroespaciales, médicos o automotrices. Un estricto control de calidad de la chapa metálica protege Le protege de costosos retiros del mercado, reclamaciones de responsabilidad civil y daños a la reputación. También reduce el desperdicio a largo plazo, el retrabajo y los retrasos en la producción. Asociarse con líderes de la industria como HPS Garantiza procesos rigurosos que superan los estándares de la industria.
El control de calidad previene fallas costosas en piezas críticas. Ahorra dinero al reducir las repeticiones de trabajo y las retiradas de productos.
Un estricto control de calidad genera confianza en el cliente y cumple con importantes estándares de la industria, como la norma ISO 9001.
Para obtener resultados fiables, elija un fabricante que cuente con las certificaciones adecuadas, las herramientas de inspección necesarias y un sistema de calidad probado.
Un control de calidad deficiente genera un efecto dominó que perjudica sus productos, ganancias y reputación. Comprender estas consecuencias le ayudará a apreciar por qué un control de calidad riguroso en la chapa metálica protege su negocio.
Un control de calidad deficiente permite que piezas defectuosas lleguen a aplicaciones críticas. Un soporte o carcasa dañados pueden fallar bajo carga. En equipos aeroespaciales o médicos, esa falla pone vidas en peligro. No puede permitirse ese riesgo.
Las pequeñas desviaciones de tolerancia se acumulan en múltiples componentes. En consecuencia, el ensamblaje falla incluso cuando cada pieza cumple con sus especificaciones individuales. Considere estos problemas comunes:
Tipo de característica | Tolerancia típica (±) | Problema de ensamblaje |
|---|---|---|
De agujero a agujero (misma superficie) | 0,005 pulgadas. | Desalineación de los patrones de pernos |
Doblar hasta el agujero / doblar hasta el borde | 0,015–0,030 pulgadas. | Huecos o uniones en las curvas |
Ángulo de curvatura | ±1° por curva | Error angular acumulativo |
Ensamblaje soldado (posterior a la soldadura) | 0,030 pulgadas o más | Distorsión y deformación por calor |
Planitud (más de 12 pulgadas) | ±0,030 pulgadas. | Superficies de acoplamiento irregulares |
El retrabajo consume recursos. Las fábricas sin sistemas de calidad automatizados dedican entre el 15 % y el 25 % del tiempo de producción al retrabajo, lo que equivale a un turno completo. El desperdicio de material agrava estas pérdidas. Una empresa mediana con un costo de material de 4 millones de dólares y una tasa de retrabajo del 10 % desperdicia 400 000 dólares al año. Reducir el retrabajo al 1 % disminuye ese desperdicio a 40 000 dólares. El ahorro anual total suele superar los 500 000 dólares.
Las retiradas de productos y los fallos en el campo destruyen la confianza del cliente. Sus clientes recuerdan los retrasos, los defectos y los incidentes de seguridad. Recuperar esa confianza lleva años. HPS Comprende esta realidad e incorpora la calidad en cada etapa de la producción.
El control de calidad va más allá de prevenir problemas. Impulsa activamente su negocio hacia una mayor eficiencia, relaciones más sólidas con los clientes y un crecimiento sostenible. Obtendrá una ventaja competitiva cuando cada pieza cumpla con las especificaciones al primer intento. HPS Demuestra este principio a través de procesos disciplinados y resultados medibles.
La consistencia distingue a los fabricantes profesionales de los mediocres. Sus clientes esperan piezas idénticas, ya sea que produzca diez o diez mil unidades. Los sistemas de control de calidad lo hacen posible mediante instrucciones de trabajo estandarizadas y monitoreo en tiempo real.
El rendimiento a la primera (FPY, por sus siglas en inglés) mide el porcentaje de productos que superan la inspección en el primer intento. Un FPY más alto reduce el retrabajo y el desperdicio, lo que disminuye los costos y mejora la satisfacción del cliente. La tasa de defectos registra el porcentaje de productos que no cumplen con los estándares. Una tasa de defectos más baja mejora directamente la confiabilidad del producto y reduce los gastos de garantía. El monitoreo proactivo de la calidad garantiza que más productos cumplan con los estándares, lo que se traduce en una mayor satisfacción del cliente y menores costos relacionados con el retrabajo y el desperdicio.
Puedes mejorar el rendimiento en la primera pasada mediante diversos métodos probados. Estandariza las instrucciones de trabajo para que todos los operarios sigan el mismo procedimiento. Implementa Poka-Yoke, o prevención de errores, para evitar defectos antes de que ocurran. Utiliza el Control Estadístico de Procesos (CEP) para monitorizar la variación del proceso. Realiza análisis de causa raíz con herramientas como los diagramas de 5 porqués y de Ishikawa. Fortalece la formación y el desarrollo de habilidades de los operarios. Lleva a cabo mantenimiento preventivo para minimizar la variación del proceso. Monitoriza los indicadores clave de calidad con paneles de control en tiempo real.
Método de control de calidad | Cómo mejora el rendimiento en la primera pasada en la producción de chapa metálica |
|---|---|
Recopilación de datos y alertas en tiempo real | Notifica automáticamente a los miembros del equipo sobre los problemas de calidad en el momento en que se producen, lo que permite una resolución inmediata y evita la aparición de piezas defectuosas. |
Optimización de procesos | Analizar los procesos existentes y visualizar los datos de producción ayuda a identificar cuellos de botella y a desarrollar procesos más eficientes que mejoren la calidad. |
Formación y capacitación de operadores | Proporcionar a los operarios datos de producción precisos, instrucciones detalladas y visibilidad del rendimiento en tiempo real garantiza que puedan responsabilizarse de la calidad. |
garantía de calidad del proveedor | Asegurarse de que el material adquirido cumpla con los estándares de calidad a su llegada evita que el material de mala calidad cause defectos. |
Supervisión de equipos (desgaste de herramientas, herramientas rotas) | La monitorización del rendimiento de las herramientas previene la aparición de problemas de calidad o minimiza su impacto al evitar el descarte de piezas. |
Prevención de errores (Poka-Yoke) | Las técnicas a prueba de errores evitan los defectos antes de que se produzcan, lo que aumenta directamente el rendimiento en el primer intento. |
Control estadístico de procesos (CEP) | La monitorización de la variación del proceso mediante el control estadístico de procesos (CEP) ayuda a mantener una calidad constante y a reducir los defectos. |
Análisis de la causa raíz (5 porqués, diagrama de Ishikawa) | Identificar y abordar las causas subyacentes de los defectos previene su recurrencia y mejora el rendimiento en el primer intento. |
mantenimiento preventivo | Minimizar la variación del proceso mediante un mantenimiento regular mejora la fiabilidad de los equipos y la uniformidad de la calidad. |
La capacidad del proceso (Cpk) proporciona una medida estadística de la consistencia dentro de las tolerancias. Los procesos capaces con un Cpk de 1,33 o superior garantizan que los productos cumplan con las especificaciones, lo que reduce la variabilidad y los defectos. El rendimiento a la primera (RFT) mide el rendimiento integral en todas las etapas del proceso. Un RFT alto demuestra un excelente control del proceso y la eliminación de desperdicios.
El desperdicio reduce sus ganancias. Cada pieza desechada representa pérdida de material, mano de obra y tiempo de máquina. Cada componente reprocesado aumenta el costo sin agregar valor. Un control de calidad riguroso en chapa metálica elimina estos gastos ocultos.
La tasa de desperdicio registra el porcentaje de material desechado permanentemente. Reducir la tasa de desperdicio ahorra material, mano de obra y tiempo de máquina, lo que mejora directamente la eficiencia de costos. La tasa de reproceso monitorea los productos que requieren trabajo adicional. Reducir el reproceso disminuye la mano de obra y el uso de maquinaria, lo que aumenta el rendimiento y los márgenes. El componente de calidad OEE mide la dimensión de calidad de la Eficiencia General de los Equipos. Una puntuación alta del 99,9 % o superior indica un mínimo desperdicio interno y una producción eficiente.
El costo de la mala calidad (COPQ) representa el total financiero de todos los costos derivados de fallas de calidad. Esta cifra suele oscilar entre el 5 % y el 30 % de los ingresos. Reducir el COPQ es una importante palanca de rentabilidad. La tasa de calidad del proveedor sirve como indicador principal al medir la calidad del material entrante. Una buena calidad del proveedor previene defectos posteriores, lo que reduce el retrabajo y las demoras. La tasa de quejas del cliente actúa como un indicador rezagado del desempeño en el campo. Una baja tasa de quejas refleja una alta satisfacción del cliente y una buena reputación de la marca.
Se obtienen beneficios acumulativos al reducir sistemáticamente los residuos. El ahorro de materiales repercute directamente en los resultados. Las horas de trabajo se destinan a la producción, en lugar de a la repetición de tareas. Se libera capacidad de las máquinas para nuevos pedidos. Estas mejoras se multiplican en cada ciclo de producción.
Los estándares de la industria proporcionan el marco para una calidad constante. Protegen a sus clientes, su negocio y a los usuarios finales de sus productos. El cumplimiento normativo no es opcional para los fabricantes serios.
La norma ISO 9001 establece los requisitos para los sistemas de gestión de la calidad en todos los sectores. La norma AS9100 añade requisitos específicos para el sector aeroespacial en materia de seguridad, trazabilidad y gestión de riesgos. Estas certificaciones abren las puertas a nuevos mercados y demuestran su compromiso con la excelencia.
El incumplimiento conlleva graves consecuencias. Los envíos rechazados interrumpen las entregas y los ingresos. Los fallos en las auditorías de cumplimiento pueden repercutir en las auditorías de los fabricantes de equipos originales (OEM) o las auditorías regulatorias de sus clientes. Los retrasos en los proyectos pueden durar semanas cuando los problemas de certificación interrumpen la producción. Los compradores del sector aeroespacial no pueden enviar conjuntos terminados si las piezas provienen de un proveedor que no cumple con la norma AS9100. Los clientes pueden suspender nuevos pedidos, iniciar auditorías de calidad o cambiar de proveedor tras la pérdida de la certificación.
Consecuencias del incumplimiento | Impactar en Fabricación de chapa metálica |
|---|---|
Envíos rechazados | El cliente puede rechazar las piezas o los conjuntos, lo que interrumpe la entrega y provoca pérdidas económicas. |
fallos en las auditorías de cumplimiento | Un comprador que se abastece de un proveedor que no cumple con las normas puede suspender su propia auditoría de fabricante de equipos originales (OEM) o la auditoría regulatoria. |
Retrasos en el proyecto | Pueden producirse retrasos de semanas cuando los problemas de certificación interrumpen la producción o la entrega. |
Incapacidad para enviar conjuntos terminados | Por ejemplo, los compradores del sector aeroespacial no pueden enviar conjuntos terminados si las piezas provienen de un taller que no cumple con la norma AS9100. |
Acciones del cliente tras la pérdida de la certificación | Los compradores pueden congelar los nuevos pedidos, iniciar una auditoría de calidad o transferir el programa a un proveedor alternativo. |
Supervisión elevada o transición del programa | Si la pérdida de la certificación es temporal, el programa puede continuar con una supervisión más exhaustiva; si es estructural, el programa puede trasladarse a otro proveedor. |
El control de calidad respalda directamente la obtención y el mantenimiento de la certificación. La gestión de la calidad de los proveedores extiende la supervisión a sus proveedores y garantiza la trazabilidad de los materiales hasta su origen. La mejora de procesos adopta las mejores prácticas reguladas por el sector y aplica un monitoreo continuo para identificar oportunidades de mejora. La gestión de no conformidades garantiza que los procesos de fabricación cumplan con las regulaciones aplicables y permite la rápida identificación de puntos de no conformidad. Las acciones correctivas y preventivas (CAPA) agilizan la implementación tras las evaluaciones de riesgos y proporcionan metodologías para descubrir las causas raíz. La toma de decisiones informada requiere una documentación y un registro exhaustivos de los datos críticos.
La certificación AS9100 sigue un proceso estructurado. Una auditoría preliminar verifica si la documentación del sistema de gestión cumple con los requisitos. Una revisión de la documentación examina la resolución de las no conformidades detectadas en la auditoría preliminar. La auditoría de certificación evalúa la eficacia del sistema en dos etapas. La etapa 1 verifica el SGC para aclarar las condiciones de certificación y evaluar su madurez. La etapa 2 se centra en la implementación, la eficacia y el cumplimiento, y debe realizarse dentro de los seis meses posteriores a la etapa 1. La emisión del certificado se produce una vez que se cumplen todos los criterios. Las auditorías de vigilancia anuales ayudan a optimizar continuamente los procesos. La recertificación después de tres años mantiene la mejora continua y destaca la calidad del servicio.
Los estándares aeroespaciales ofrecen beneficios tangibles. Los procedimientos documentados para acciones correctivas reducen la tasa de defectos. Un menor número de productos no conformes disminuye la necesidad de retrabajo y de productos rechazados, además de reducir los costos de producción. La documentación estructurada facilita el aprendizaje de los nuevos empleados al eliminar las conjeturas. Las empresas registradas conforme a los estándares aeroespaciales acceden a nuevos mercados. Las empresas registradas experimentan una mayor satisfacción del cliente. Los estándares aeroespaciales fomentan la cooperación en la industria mediante el intercambio de mejores prácticas. Las empresas que se registran demuestran su compromiso con la entrega de productos y servicios de calidad.
La satisfacción del cliente impulsa la fidelización y las recomendaciones. Su reputación depende de entregar piezas que cumplan con las especificaciones en todo momento. El control de calidad lo hace posible.
Los clientes recuerdan los plazos incumplidos y los envíos defectuosos. También recuerdan a los proveedores que ofrecen excelencia de forma constante. Un sólido historial de calidad genera confianza, la cual se traduce en relaciones a largo plazo. Usted se convierte en el proveedor al que recurren primero para proyectos críticos.
Las métricas de calidad proporcionan señales de alerta temprana antes de que los problemas lleguen a sus clientes. El monitoreo de las tasas de defectos y de quejas le ayuda a abordar los problemas de manera proactiva. Este enfoque evita que los problemas menores se conviertan en incidentes graves. Sus clientes aprecian este nivel de atención.
HPS Entiende que la satisfacción del cliente comienza con la calidad interna. La empresa invierte en sistemas de calidad robustos que detectan problemas antes del envío. Este compromiso protege las relaciones con los clientes y fomenta alianzas duraderas.
La fidelización de clientes se produce de forma natural cuando se ofrece una calidad constante. Los clientes se mantienen fieles a los proveedores en los que confían. Aumentan sus pedidos cuando el rendimiento sigue siendo fiable. Recomiendan sus servicios a otros cuando su experiencia supera las expectativas. El control de calidad crea este ciclo de resultados positivos.
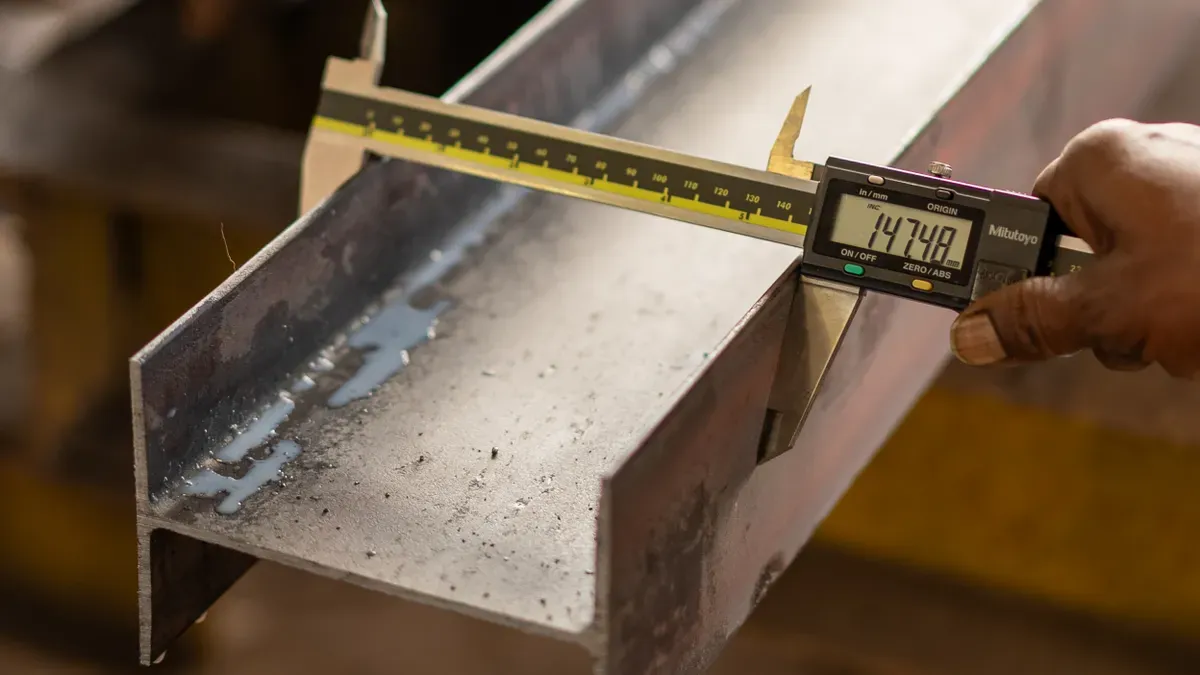
Ahora comprende por qué el control de calidad es importante y cómo impulsa el éxito. El siguiente paso consiste en crear un sistema que ofrezca resultados consistentes. La implementación requiere los estándares adecuados, métodos de verificación, controles de materiales y alianzas estratégicas. HPS Demuestra cómo estos elementos funcionan juntos en la práctica.
Los estándares de la industria ofrecen un marco probado para la gestión de la calidad. Definen los requisitos, establecen las mejores prácticas y generan responsabilidad. Al obtener la certificación, se gana credibilidad.
La norma ISO 9001 sienta las bases para los sistemas de gestión de la calidad en todos los sectores. Requiere procesos documentados que abarquen cada etapa de la producción. Esta documentación permite identificar problemas precozmente antes de que se propaguen. La ISO 9001 exige la toma de decisiones basada en la evidencia. Las decisiones de calidad deben basarse en datos de medición, análisis estadísticos y evidencia documentada, en lugar de suposiciones. Se utilizan datos de máquinas de medición por coordenadas para verificar las dimensiones. Se realiza un seguimiento de los índices de rendimiento a la primera para identificar áreas problemáticas. Se analizan las tendencias de no conformidad para priorizar los proyectos de mejora.
El impacto de la certificación ISO 9001 se refleja en resultados cuantificables. Los procedimientos estandarizados reducen los errores de producción en un 25 %. La tasa de defectos disminuye en un 30 %, lo que reduce los ciclos de retrabajo y los costos. La retención de clientes aumenta en un 45 % durante el primer año de certificación.
Área de mejora | Impacto medido tras la implementación de la norma ISO 9001 |
|---|---|
Procedimientos estandarizados | Reducción del 25% en los errores de producción. |
Tasas de defectos | Disminución del 30% en las tasas de defectos, lo que reduce los ciclos de retrabajo y disminuye los costos. |
Satisfacción del cliente | Incremento del 45 % en la retención de clientes en el primer año de certificación. |
La norma ISO 9001 también hace hincapié en el análisis de la causa raíz y las acciones preventivas. Estas prácticas reducen sistemáticamente la variación y mejoran la capacidad del proceso. El monitoreo de calidad en tiempo real mediante el control estadístico de procesos permite identificar de forma proactiva las desviaciones del proceso antes de que las piezas queden fuera de tolerancia. De esta manera, se evitan los desperdicios y las repeticiones de trabajo mediante la intervención temprana.
AS9100 añade requisitos específicos para el sector aeroespacial en materia de seguridad, trazabilidad y gestión de riesgos. Esta certificación abre las puertas a los mercados aeroespaciales y demuestra su compromiso con la excelencia. El proceso de certificación sigue una ruta estructurada. Una auditoría preliminar verifica si la documentación del sistema de gestión cumple con los requisitos. Una revisión de la documentación examina la eficacia con la que se resolvieron las no conformidades detectadas en la auditoría preliminar. La auditoría de certificación evalúa la eficacia del sistema en dos etapas. La etapa 1 verifica el sistema de gestión de la calidad para aclarar las condiciones de certificación y evaluar su madurez. La etapa 2 se centra en la implementación, la eficacia y el cumplimiento. La etapa 2 debe realizarse dentro de los seis meses posteriores a la etapa 1. La emisión del certificado se produce una vez que se cumplen todos los criterios. Las auditorías de vigilancia anuales ayudan a optimizar continuamente los procesos. La recertificación después de tres años garantiza la mejora continua.
Los estándares aeroespaciales ofrecen beneficios tangibles. Los procedimientos documentados para acciones correctivas reducen la tasa de defectos. Un menor número de productos no conformes disminuye la necesidad de retrabajo y de productos rechazados. Los costos de producción se reducen. La documentación estructurada facilita el aprendizaje de los nuevos empleados al eliminar las conjeturas. Las empresas certificadas según los estándares aeroespaciales acceden a nuevos mercados. Las empresas certificadas experimentan una mayor satisfacción del cliente.
La ingeniería de precisión comienza con una configuración y verificación adecuadas. Es fundamental confirmar que las herramientas, los dispositivos de fijación y los programas se ajusten al plan de producción antes de fabricar cualquier pieza. Esta disciplina previene errores costosos y garantiza una producción uniforme.
Los pasos iniciales para implementar el control de calidad siguen una secuencia lógica. Primero, verifique la configuración confirmando que las herramientas, los dispositivos de sujeción y el programa coincidan con el plan de producción. Segundo, realice el mecanizado de la primera pieza en todas las operaciones. Tercero, lleve a cabo una verificación dimensional con una máquina de medición por coordenadas (CMM) para medir cada dimensión especificada con respecto al plano o al modelo 3D. Cuarto, documente todas las mediciones en un Informe de Inspección de la Primera Muestra (FAIR) e indique las características fuera de tolerancia. Quinto, envíe el FAIR para su aprobación por parte del cliente antes de que comience la producción en serie.
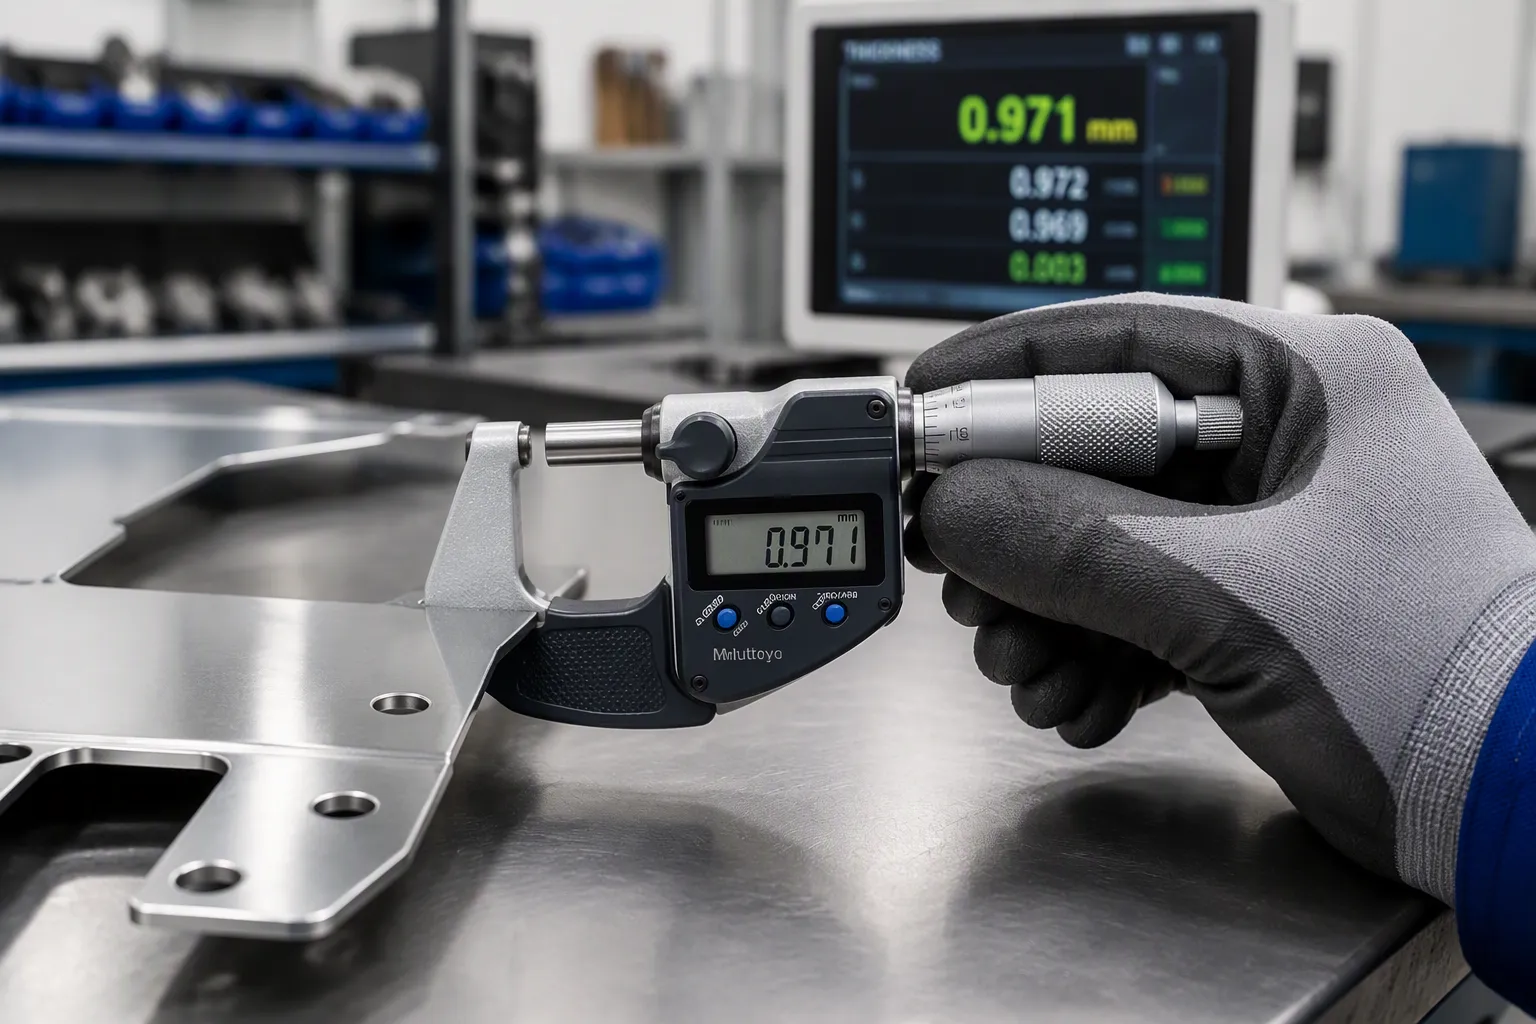
También es necesario establecer un sistema de gestión de calidad ISO 9001 antes de que comience la producción. Este sistema proporciona trazabilidad, estandarización y mejora continua. Realice una revisión del diseño para la fabricación con el fin de analizar el diseño en busca de posibles defectos. Busque tolerancias estrictas, alivios de flexión y problemas de ubicación de orificios. Realice un control de calidad de entrada para verificar el grado del material, el espesor y el acabado superficial utilizando micrómetros y certificaciones de proveedores.
Las máquinas de medición por coordenadas transforman la verificación de tolerancias, pasando de la estimación manual a la medición precisa. Estos sistemas ofrecen una exactitud inalcanzable para los métodos manuales. Los distintos tipos de máquinas de medición por coordenadas se adaptan a diferentes aplicaciones.
Tipo | Diseño | Lo mejor para | Precisión típica |
|---|---|---|---|
Máquina de medición por coordenadas Bridge | Puente móvil sobre una mesa de granito fija | Piezas de precisión de tamaño pequeño a mediano (el tipo más común) | ±1,0 – 3,0 μm |
Máquina de medición por coordenadas de pórtico | Puente sostenido por dos patas elevadas, la pieza de trabajo permanece fija. | Piezas de gran tamaño (paneles de carrocería de automóviles, estructuras soldadas >1 m) | ±3,0 – 10,0 μm |
Máquina de medición por coordenadas en voladizo | El brazo de la sonda se extiende desde un solo lado y está abierto por tres lados. | Piezas largas y estrechas; fácil acceso para el operador. | ±3,0 – 8,0 μm |
Máquina de medición por coordenadas con brazo horizontal | Brazo de sonda horizontal, a menudo de doble brazo para medición simultánea. | Piezas de chapa metálica de gran tamaño, carrocería en blanco para automóviles | ±5,0 – 15,0 μm |
Máquina de medición de coordenadas portátil | Brazo articulado o rastreador láser, sin mesa fija. | Inspección in situ, grandes conjuntos que no se pueden mover | ±10,0 – 50,0 μm |
El proceso de medición con la máquina de medición por coordenadas (CMM) consta de cinco pasos. La configuración y alineación implican fijar la pieza sobre la mesa de granito y establecer un sistema de coordenadas mediante el contacto con superficies de referencia conocidas. La cualificación de la sonda calibra el palpador de la sonda con una esfera de referencia de precisión de diámetro conocido. La ejecución del programa sigue un programa de medición predefinido para tocar puntos específicos de la pieza. El cálculo de datos ajusta las características geométricas a los puntos medidos. La generación del informe compara cada característica medida con su dimensión y tolerancia nominales.
La capa de software transforma las coordenadas brutas en decisiones de ingeniería. El control de movimiento y la adquisición de datos sincronizan el movimiento de los ejes con la activación de la sonda. La alineación CAD y la evaluación GD&T comparan los datos medidos con los valores nominales del CAD y aplican estructuras de referencia según el plano. La generación de informes y la trazabilidad crean registros de inspección, exportaciones de datos compatibles con SPC y documentación de cumplimiento. La capacidad del software suele limitar lo que una CMM puede evaluar. La evaluación GD&T avanzada, el análisis de forma libre y las rutinas de inspección automatizadas dependen tanto de la configuración del software como de la mecánica de la máquina.
Las máquinas de medición por coordenadas (MMC) verifican diversos tipos de tolerancias. Las tolerancias de posición localizan los centros de los orificios, los planos medios de las ranuras y los ejes de los pasadores con respecto al sistema de referencia especificado. Las tolerancias de orientación calculan la perpendicularidad, el paralelismo y la angularidad a partir de la orientación medida de una superficie o eje con respecto a un punto de referencia. Las tolerancias de forma describen la forma de una característica individual independientemente de los puntos de referencia. La excentricidad y la concentricidad establecen el eje de un cilindro de referencia y miden la desviación de las características relacionadas con respecto a dicho eje.
Es fundamental controlar las fuentes de error para mantener la precisión de la máquina de medición por coordenadas (MMC). Una variación de temperatura de ±1 °C provoca un error de ±2 a 5 µm en elementos de aluminio de 100 mm. La vibración del suelo reduce la repetibilidad de las mediciones de escaneo. La descalibración de la sonda introduce un sesgo sistemático en el tamaño. Una sujeción deficiente genera dispersión aleatoria en las mediciones repetidas. La desalineación del punto de referencia propaga el error global a todos los elementos.
La fabricación de dispositivos médicos exige tolerancias muy estrictas. Los orificios, bordes y recortes cortados con láser suelen requerir una tolerancia de ±0,005″–0,010″. Las dimensiones conformadas y las longitudes de las bridas requieren una tolerancia de ±0,010″–0,030″. Los ángulos de curvatura requieren aproximadamente ±1°. Las dimensiones transversales a la curvatura, las soldaduras y la planitud en paneles delgados de gran tamaño requieren tolerancias específicas para cada proyecto.
Aplicar tolerancias estrictas a cada dimensión puede aumentar innecesariamente la complejidad y el costo de fabricación. Identifique las dimensiones que sean realmente críticas para el ajuste y el funcionamiento, y utilice tolerancias prácticas para la chapa metálica en el resto de las partes.
La calidad del material determina el rendimiento final de la pieza. Debe verificar que el material recibido cumpla con las especificaciones antes de que comience la producción. Las pruebas y la trazabilidad protegen a sus clientes y a su negocio.
Múltiples métodos de ensayo garantizan la calidad de la chapa metálica. La inspección dimensional verifica el espesor, la planitud, el ancho, la longitud y la posición de los orificios de la chapa con respecto a los planos de ingeniería y las tolerancias. Las máquinas de medición por coordenadas, la perfilometría óptica y el escaneo láser apoyan esta inspección. La inspección de la calidad de la superficie detecta arañazos, picaduras, marcas de laminación, cascarilla e inconsistencias en el recubrimiento. La inspección visual, los perfilómetros y las pruebas de líquidos penetrantes apoyan la evaluación de la superficie. Los ensayos no destructivos inspeccionan la integridad interna y superficial sin dañar el material. Las pruebas ultrasónicas, las pruebas de corrientes de Foucault y la inspección por partículas magnéticas cumplen este propósito. La verificación de las propiedades mecánicas confirma que la chapa metálica cumple con los requisitos de propiedades mecánicas de las normas aplicables. Las pruebas de tracción, las pruebas de dureza y las pruebas de flexión verifican estas propiedades. El examen microestructural revela la estructura del grano, la distribución de fases, el contenido de inclusiones y las características de la capa de recubrimiento que no son visibles mediante la inspección superficial.
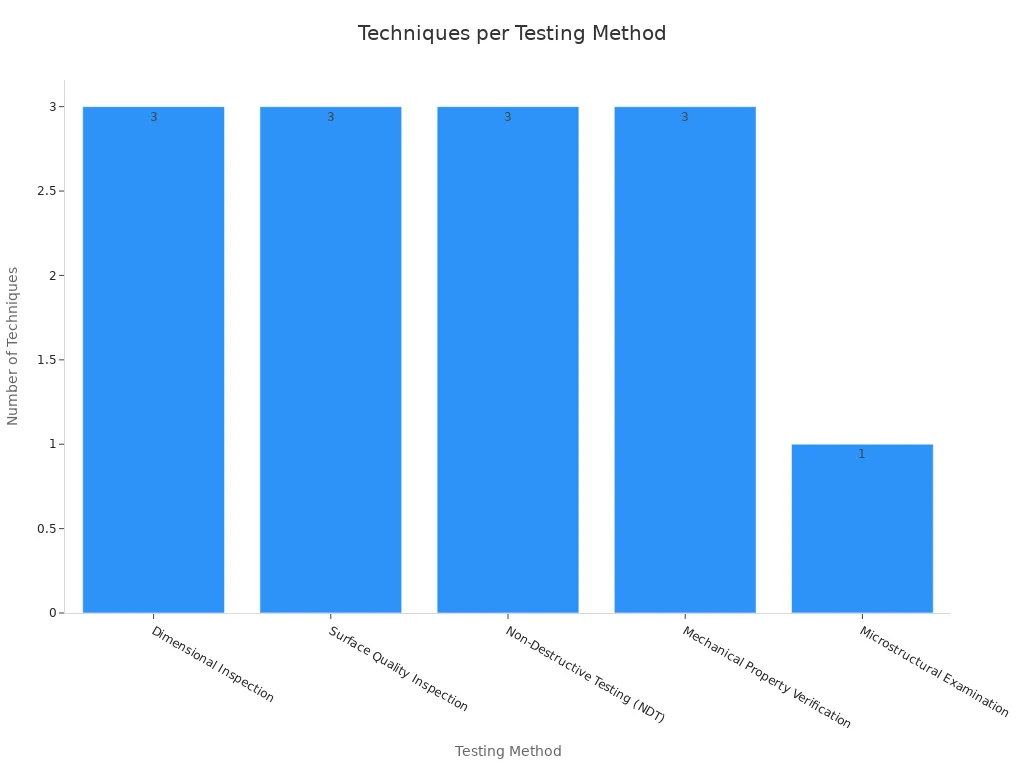
En la industria automotriz, los estrictos estándares de calidad superficial de Clase A exigen cero defectos visibles en los paneles de la carrocería expuestos. La inspección de la calidad superficial y la inspección dimensional se vuelven especialmente importantes.
La trazabilidad de los materiales reduce el impacto de las retiradas de productos. La rápida identificación del origen del material defectuoso y de todos los casos en que se utiliza permite un aislamiento específico en lugar de una retirada generalizada. La definición precisa de lotes evita retiradas innecesariamente amplias al permitir el aislamiento exacto de los materiales afectados. Las simulaciones de trazabilidad, que prueban tanto la trazabilidad hacia adelante como hacia atrás, garantizan que el sistema pueda identificar todos los productos y materias primas afectados.
Estado del registro | Impacto en la retirada |
|---|---|
Completo | Los lotes afectados pueden aislarse; la contención se produce tras la documentación de la exposición. |
Parcial | Se requieren ciertas suposiciones; puede ser necesario un confinamiento más amplio. |
Desaparecido | Amplio margen de rechazo o devolución debido a la imposibilidad de conciliar el historial. |
HPS Esto demuestra cómo el compromiso con el control de calidad protege los productos, las ganancias y a las personas. La empresa ha desarrollado un sistema integral que detecta los defectos antes del envío.
HPS La empresa cuenta con un equipo de control de calidad interno compuesto por 11 inspectores que realizan verificaciones exhaustivas en cada etapa de la producción. Estos inspectores trabajan en 10 etapas de control de calidad utilizando 6 tipos de equipos de prueba. El equipo incluye un dinamómetro, un durómetro, un medidor de fricción, un analizador de espesor de recubrimiento por rayos X, un dinamómetro y un escáner 3D. Este equipo permite una verificación integral de la precisión dimensional, las propiedades del material y la calidad de la superficie.
HPS Ha obtenido la Certificación Verificada de Intertek (Certificado n.° 474194629_P+T), emitida por Intertek y válida del 31/07/2025 al 30/07/2026. El proveedor también ha sido verificado in situ por personal de Alibaba.com y una agencia de verificación independiente de terceros, y el informe de verificación fue emitido por Intertek. HPS Se describe como un fabricante de estructuras metálicas y productos de chapa metálica con certificación IATF 16949.
Contamos con un equipo de control de calidad interno compuesto por 11 inspectores que realizan verificaciones exhaustivas en cada etapa de la producción. Si bien no poseemos certificaciones específicas, nuestros 22 años de experiencia en exportación y la verificación in situ garantizan altos estándares de calidad.
Esta combinación de certificaciones, equipos y personal experimentado permite HPS para garantizar una calidad uniforme en cada ciclo de producción. El enfoque de la empresa en el control de calidad de la chapa metálica refleja una cultura de mejora continua y una clara orientación al cliente.
La elección de su socio de fabricación determina la calidad de su producto y el éxito de su negocio. Debe evaluar cuidadosamente a los posibles socios antes de comprometerse con una relación comercial.
Lo primero es contar con procesos y equipos adecuados a los requisitos de sus piezas. El fabricante debe disponer de la maquinaria y las capacidades necesarias para sus necesidades específicas. El soporte de ingeniería y diseño para la fabricación garantiza que su diseño se traduzca en piezas fabricables. Los controles de calidad y la capacidad de inspección determinan si los defectos llegan a sus instalaciones. La fiabilidad de los plazos de entrega y la capacidad disponible influyen en su programa de producción. El coste total incluye las operaciones secundarias y la coordinación, no solo el precio cotizado. La comunicación, el control de revisiones y las prácticas de respuesta a incidencias dan forma a su relación laboral. La estabilidad financiera y operativa es fundamental para la continuidad del trabajo.
Durante la evaluación, debe verificar las prácticas específicas de control de calidad. La revisión inicial confirma que el fabricante detecta los problemas antes de la producción en masa. Los controles en proceso mantienen la calidad durante toda la producción. La inspección final evita el envío de piezas defectuosas. El equipo de medición debe cumplir con sus requisitos de tolerancia. Los procedimientos de manejo de no conformidades determinan cómo el fabricante aborda los problemas. Las prácticas de documentación garantizan que reciba certificados de conformidad e informes de pruebas de materiales cuando sea necesario. El enfoque de inspección debe corresponder al riesgo de la pieza. La contención de problemas, la investigación de la causa raíz, la comunicación del impacto y la prevención de la recurrencia demuestran un sistema de calidad maduro.
Una evaluación integral abarca múltiples dimensiones. La certificación del sistema de gestión de calidad proporciona una validación externa. La capacidad de fabricación determina si el fabricante puede cumplir con sus especificaciones. Las certificaciones del sector abren las puertas a mercados regulados. La capacidad de producción afecta los plazos de entrega. La fiabilidad de los plazos de entrega repercute en sus compromisos con los clientes. Las cualificaciones de la mano de obra determinan la calidad de la ejecución. Las prácticas de comunicación influyen en la coordinación del proyecto. La estabilidad financiera protege su cadena de suministro. La validación mediante auditorías de instalaciones y proyectos piloto confirma las afirmaciones.
Antes de asociarse con la empresa, debe confirmar sus estándares de calidad, procedimientos de inspección y certificaciones. Pregunte sobre la inspección de la primera pieza, las verificaciones dimensionales durante el proceso, la integridad de la soldadura y las pruebas estructurales, la inspección final y la validación del rendimiento, así como el uso de máquinas de medición por coordenadas. Un fabricante con un control de calidad de chapa metálica riguroso responderá directamente a estas preguntas y le proporcionará la documentación pertinente.
Existen desafíos comunes en la fabricación de chapa metálica de precisión. La recuperación elástica y la fatiga del metal provocan imprecisiones cuando el metal vuelve a su forma original después del doblado. El desgaste de las herramientas y los errores de calibración dan lugar a dimensiones inconsistentes y defectos superficiales. La dilatación térmica en calibres delgados deforma los metales delgados durante el corte o el conformado. La acumulación de tolerancias en los ensamblajes impide un ajuste adecuado cuando la variación dimensional se acumula en múltiples componentes. Las limitaciones de capacidad de los equipos implican que algunos diseños requieren máquinas específicas que no están disponibles en todos los fabricantes. Las consideraciones de costo de las herramientas hacen que el uso de herramientas dedicadas no sea rentable para volúmenes bajos. El control de calidad y la inspección requieren estrategias basadas en el riesgo para verificar las dimensiones y los materiales de manera efectiva. La distorsión de la soldadura provoca deformaciones que requieren mecanizado posterior a la soldadura.
Debe equilibrar el costo y la calidad sin comprometer la integridad estructural. Debe cumplir con plazos de entrega ajustados manteniendo altos estándares. Debe gestionar las expectativas del cliente mediante una comunicación clara y una participación temprana. Un fabricante con un riguroso control de calidad le ayudará a superar estos desafíos con éxito.
El control de calidad es fundamental. Es la base de la seguridad, la precisión y el éxito empresarial a largo plazo en la fabricación de chapa metálica. Un control de calidad deficiente conlleva fallos estructurales, pérdidas económicas y daños a la reputación. Un control de calidad eficaz garantiza la uniformidad, el cumplimiento de las normativas y la satisfacción del cliente. HPS Esto demuestra cómo el compromiso con la calidad protege los productos, las ganancias y a las personas. Priorice a los fabricantes con procesos de calidad documentados, certificaciones y una cultura de mejora continua.
Debería priorizarse la norma ISO 9001 para la gestión general de la calidad y la norma AS9100 para el trabajo en el sector aeroespacial. HPS Posee la certificación IATF 16949, lo que demuestra su compromiso con los estándares de calidad propios del sector automotriz.
El control de calidad detecta los defectos antes del envío. Este método elimina los gastos por retrabajo, desperdicio y devoluciones. Se ahorra material, mano de obra y tiempo de máquina cuando cada pieza cumple con las especificaciones al primer intento.
La trazabilidad permite aislar rápidamente el material defectuoso. Los registros completos posibilitan una contención selectiva en lugar de retiradas masivas del mercado. HPS Mantiene la documentación que protege a su empresa de costosos riesgos de responsabilidad civil.
 Obtén un presupuesto ahora


 IPv6 RED SOPORTADA
Dejar un mensaje
Escanear a WeChat :
Escanear a WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska